发布单位:苏州加非猫精密制造技术有限公司
技术审核:加非猫精密制造技术团队
先说结论:线切割适合能让电极丝贯穿工件的二维或带锥度轮廓,例如精密外形、窄槽、型孔和冲模;成形电火花(放电)适合电极丝无法贯穿的盲腔、尖角、深窄内形和复杂型腔。两者都要求工件导电,也都应考虑放电间隙、表面层和加工时间。
“电火花”是利用受控放电蚀除导电材料的工艺总称。线切割(Wire EDM)使用移动金属丝作为电极;成形电火花(Sinker EDM)使用与目标型腔相对应的成形电极。工艺选择首先看结构是否贯穿,其次看精度、表面、厚度和数量。
| 比较项目 | 线切割(Wire EDM) | 成形电火花(Sinker EDM) |
|---|---|---|
| 电极形式 | 连续移动的细金属丝 | 铜、石墨等成形电极 |
| 结构条件 | 通常需要贯穿或预穿丝孔 | 可加工盲腔和封闭型腔 |
| 擅长特征 | 外轮廓、窄槽、型孔、冲模 | 深腔、尖角、肋槽、复杂内形 |
| 前期准备 | 编程、装夹、穿丝 | 还需设计和制造电极 |
| 切削力 | 无传统刀具切削力 | 无传统刀具切削力 |
| 材料限制 | 必须导电 | 必须导电 |
塑料、陶瓷等不导电材料通常不能直接使用常规EDM;硬质合金和淬硬钢只要导电即可评估。
线切割沿电极丝轨迹把材料切开,适合贯穿外形、异形孔、窄槽、键槽和高精度轮廓。工件硬度对传统切削力影响小,淬硬后的导电材料也可加工。
由于电极丝要从上导向器到下导向器贯穿加工区,盲孔或封闭盲腔通常不适合。内部轮廓往往要先打穿丝孔。
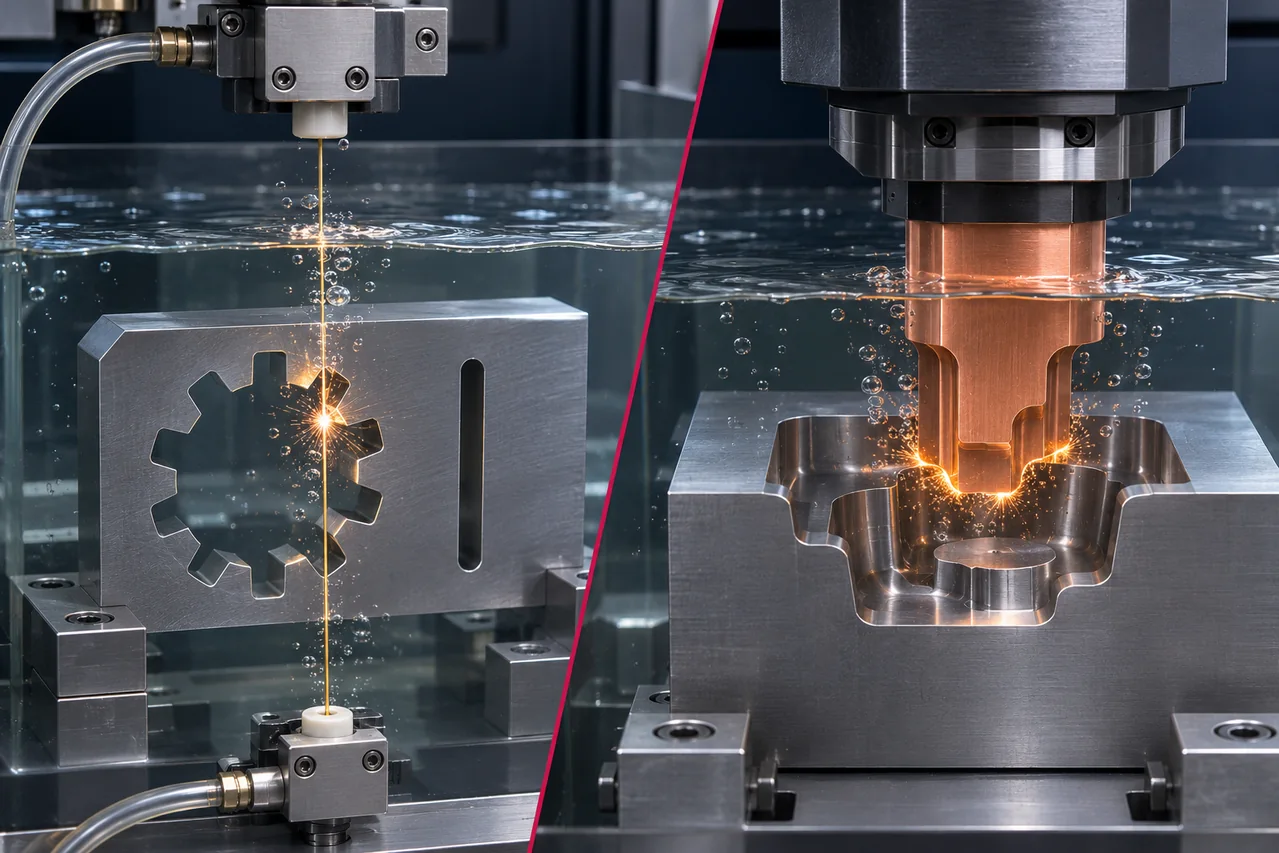
成形电火花将带电的成形电极逐步压入工件,在介质中通过火花放电形成与电极相对应的腔体。Makino将其典型用途描述为硬材料和传统方法难以加工的复杂细节。
它适合盲腔、深窄槽、局部尖角和复杂型腔,但需要先制造电极。多电极、低损耗和精细表面会增加时间与成本。
EDM也存在电极丝直径、电极损耗、放电间隙、冲液条件和表面重铸层等约束。粗割后可能需要多次修刀或精放,才能达到更好的尺寸和表面。
对疲劳、真空或特殊表面完整性敏感的零件,应在图纸中说明后续去除、抛光或检验要求,不能把EDM视为天然无影响。
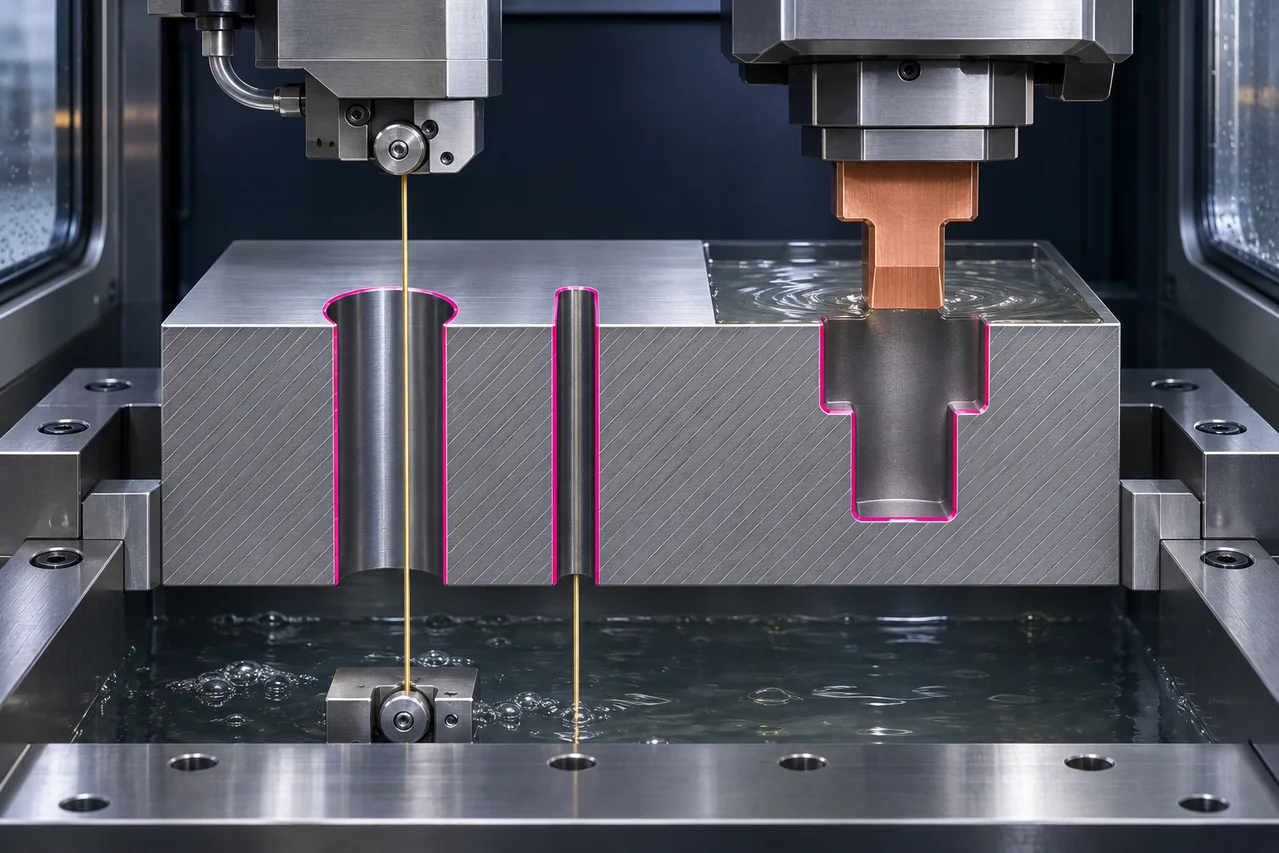
如果刀具容易到达、圆角允许、材料未淬硬且去除量大,铣削通常更快。EDM更适合作为传统切削无法经济完成的补充工艺,而不是所有窄槽和内腔的默认方案。
同一零件常采用铣削去除大部分材料,再用线切割或成形电火花完成关键轮廓,从而平衡效率、精度和成本。
常规线切割需要电极丝贯穿加工路径,盲孔通常不适合,应评估成形电火花或其他工艺。
只要材料导电即可评估,但不同材料的放电参数、效率和表面表现不同。
切削力很小,但原材料内应力、去除顺序、装夹和热影响仍可能导致变形。
苏州加非猫精密制造技术有限公司主要承接产品研发试制阶段的样件和小批量非标零件加工,重点服务机器人零件,同时覆盖科研仪器、自动化设备、半导体设备、新能源设备、医疗设备及其他先进制造领域。
公司可加工工程塑料、铝合金、不锈钢、铜合金、钛合金、陶瓷、镁合金、镍合金及其他特殊材料,并可根据图纸组合车削、铣削、磨削、线切割、电火花、四轴五轴CNC、焊接和3D打印等工艺。常规零件加工精度可达±0.01mm,常规加工周期一般约5—10天;实际能力、价格和交期以具体图纸评估为准。
建议同时提供2D图纸、3D模型、材料牌号、数量、关键公差、表面处理和期望交期。我们将按图纸评估材料、工艺路线、检测方法、价格和交付周期。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱