发布单位:苏州加非猫精密制造技术有限公司
技术审核:加非猫精密制造技术团队
先说结论:Ra数值越小,通常意味着表面纹理更细、加工和检测成本更高。Ra3.2常用于一般机加工面,Ra1.6适合较重要配合或外观面,Ra0.8常用于密封、滑动或高要求配合面;但最终应按功能、材料、工艺和配合对象选择,不能把整件默认标Ra0.8。
Ra是粗糙度轮廓在评定长度内,各点相对平均线的绝对高度偏差的算术平均值,通常以微米(μm)表示。它反映表面的平均起伏水平,但不会单独描述最深划痕、纹理方向、波纹或整体平面度。
| Ra值 | 常见表面等级理解 | 可能应用 | 制造与检测提示 |
|---|---|---|---|
| Ra3.2 μm | 一般精加工表面 | 普通安装面、非滑动外观面、一般孔壁 | 常规车铣较易实现,仍与材料和刀纹有关 |
| Ra1.6 μm | 较细精加工表面 | 较重要配合面、定位面、部分密封前处理面 | 可能需要精加工刀路和稳定刀具 |
| Ra0.8 μm | 高要求精加工表面 | 精密滑动、密封、轴承相关表面 | 常需精车、磨削或专门精加工与仪器检测 |
| 低于Ra0.8 | 更高表面要求 | 精密密封、光学/真空等特殊功能 | 需结合Rz、纹理方向和专用工艺 |
表中是常见工程判断,不是固定用途。相同Ra值在不同加工纹理和材料上,摩擦、密封和外观表现可能不同。
Mitutoyo依据ISO 21920-2给出的定义表明,Ra是粗糙度轮廓绝对纵坐标值的算术平均。它适合做通用、可重复的表面比较指标。
但平均值会掩盖单个深划痕或尖峰。两个表面Ra相同,纹理方向和峰谷形状仍可能不同。密封、润滑和疲劳敏感表面常需要结合Rz、纹理方向或其他参数。
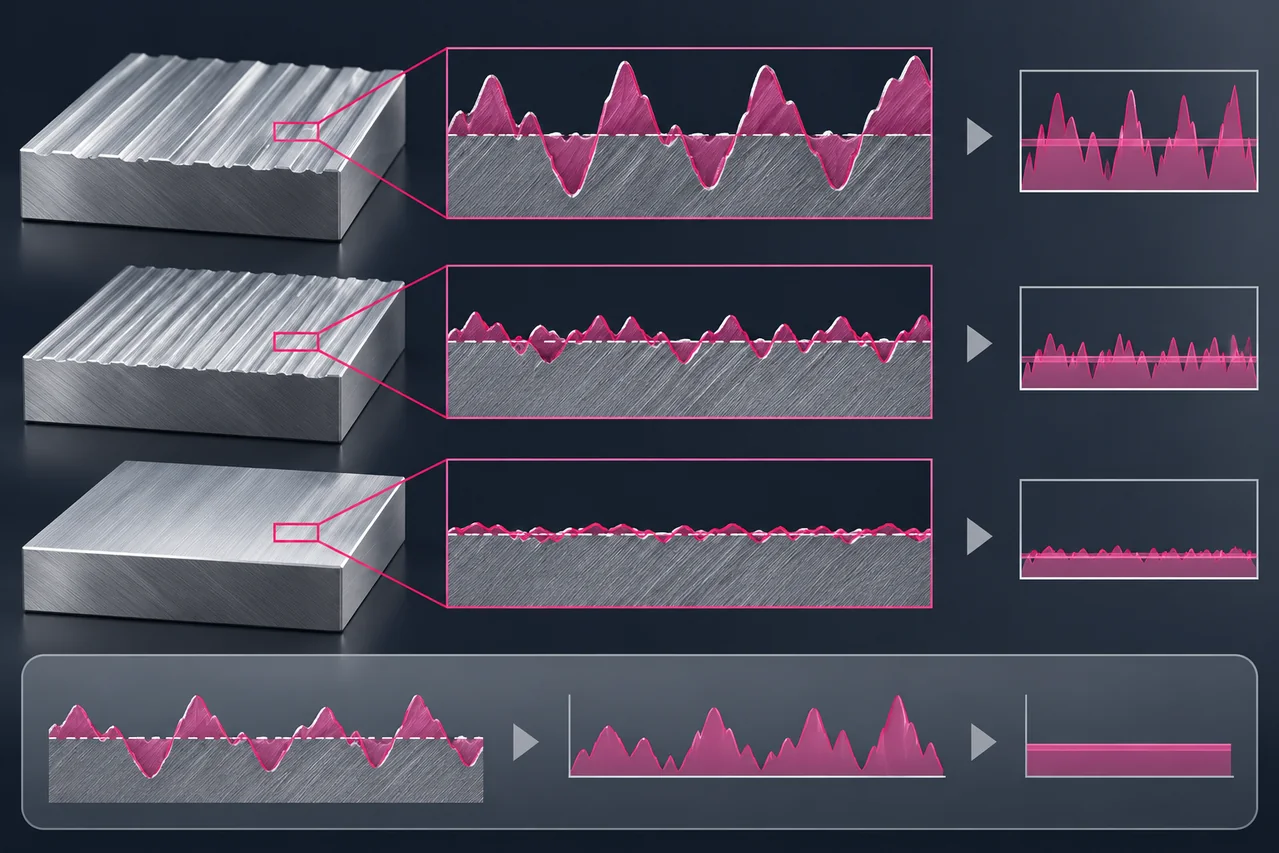
不是。过度光滑可能不利于储油、涂层附着或磨合;非功能外观面追求很低Ra只会增加精加工和检测成本。表面要求应服务于摩擦、密封、疲劳、清洁或外观功能。
同一零件可以分区标注:轴承位Ra0.8,重要安装面Ra1.6,普通外形Ra3.2或按工艺自然表面。这样更符合成本与功能平衡。
Ra3.2在稳定的车削或铣削中常可达到;Ra1.6可能需要更合适的精加工参数、刀具与走刀;Ra0.8对部分结构需要精车、磨削、研磨或其他精加工。
能否实现还受材料、刀具可达性、薄壁振动和加工方向影响。深孔、窄槽底部与开放平面的实现难度不能按同一标准比较。
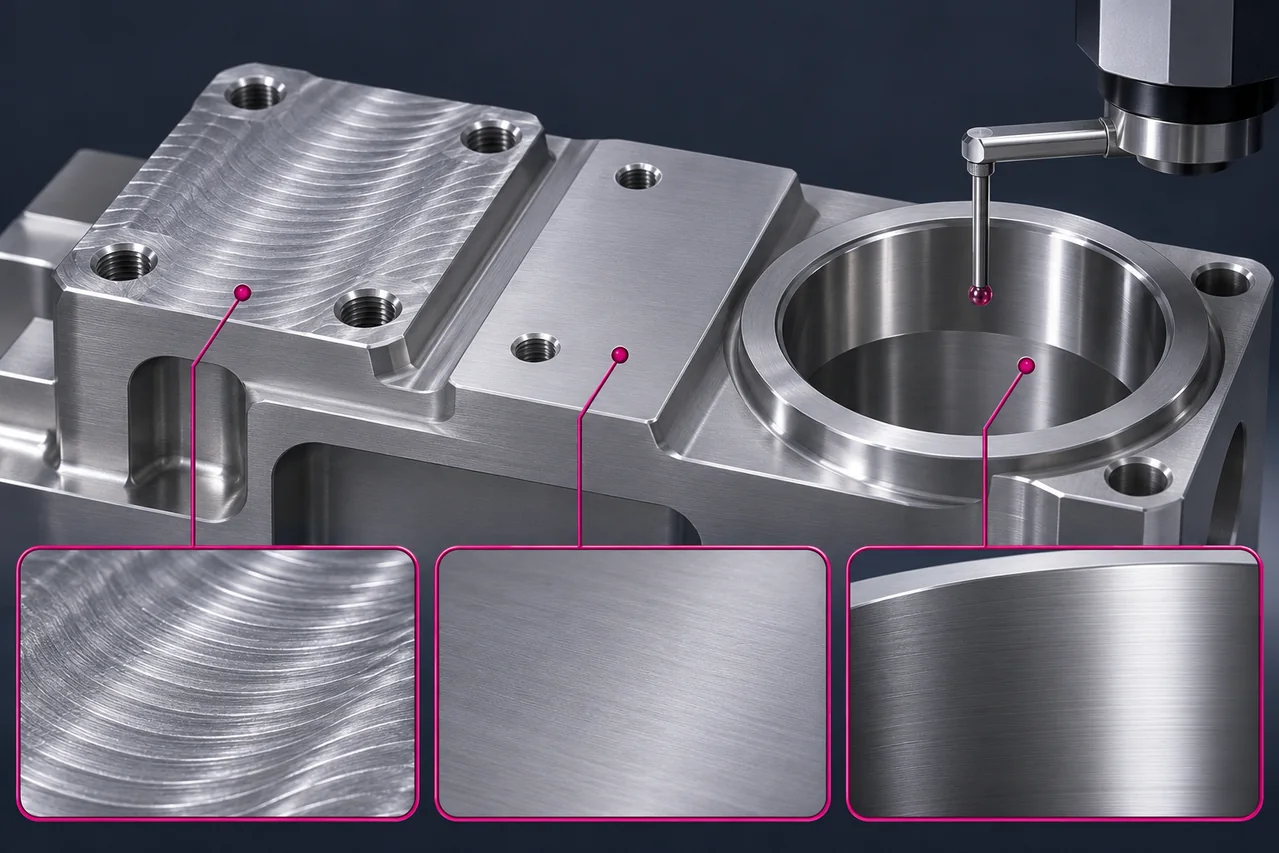
按ISO 21920-1使用表面纹理符号,并明确参数、数值、适用表面、加工余量或纹理方向。若只在少数功能面有要求,应使用引线准确指向,不要在标题栏默认覆盖全件。
检测时应选择合适的测针、取样长度和测量方向,通常让测量轨迹垂直于主要加工纹理。孔、槽和曲面可能需要专用测针或替代验证方法。
不等于。Ra是数值参数,表面仍可能看到有方向的加工纹理;外观要求应另外用样板或纹理说明管理。
两者没有直接等同关系。粗糙度、尺寸公差和平面度是不同指标,应分别标注和验证。
不够明确。建议给出Ra等参数、适用区域、纹理方向和是否允许后处理,便于报价与验收。
苏州加非猫精密制造技术有限公司主要承接产品研发试制阶段的样件和小批量非标零件加工,重点服务机器人零件,同时覆盖科研仪器、自动化设备、半导体设备、新能源设备、医疗设备及其他先进制造领域。
公司可加工工程塑料、铝合金、不锈钢、铜合金、钛合金、陶瓷、镁合金、镍合金及其他特殊材料,并可根据图纸组合车削、铣削、磨削、线切割、电火花、四轴五轴CNC、焊接和3D打印等工艺。常规零件加工精度可达±0.01mm,常规加工周期一般约5—10天;实际能力、价格和交期以具体图纸评估为准。
建议同时提供2D图纸、3D模型、材料牌号、数量、关键公差、表面处理和期望交期。我们将按图纸评估材料、工艺路线、检测方法、价格和交付周期。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱