选择机器人零件加工供应商,重点不是工厂有多少台设备,而是供应商能否准确理解图纸、识别加工风险、控制关键尺寸,并在图纸改版、交期变化和质量异常时提供清晰、可追溯的处理结果。
机器人研发项目常见品种多、数量少、改版频繁和装配关系复杂等情况。因此,研发样件和小批量机器人零件的供应商审核,不能只比较报价、设备数量或宣传精度。
采购、研发和工程人员可以先从以下八个方面判断供应商是否适合当前项目。
| 审核项目 | 重点检查内容 | 建议提供的资料 |
|---|---|---|
| 图纸理解 | 能否识别基准、关键尺寸、配合关系和表面处理要求 | 图纸评审意见、疑问清单 |
| 工艺能力 | 是否具备车削、铣削、四轴、五轴、磨削等项目所需工艺 | 设备清单、类似零件说明 |
| 材料能力 | 是否了解铝合金、不锈钢、钛合金和工程塑料等材料特性 | 材质证明、材料批次信息 |
| 精度控制 | 能否控制轴承孔、安装面、孔位置和形位公差 | 检测报告、测量设备说明 |
| 研发配合 | 是否愿意在加工前提出结构、公差和工艺方面的建议 | DFM工艺评估记录 |
| 版本管理 | 能否区分不同版本的图纸、程序和检验要求 | 图纸版本管理方式 |
| 交期管理 | 是否能说明材料、加工、外协、检测和运输所需时间 | 生产计划、交期拆分 |
| 异常处理 | 出现不合格时能否隔离、分析并提供纠正措施 | 不合格报告、8D或纠正措施报告 |
其中,图纸理解、版本管理和异常处理最容易被忽视,却经常直接影响研发项目的装配和交付节点。
拥有三轴、四轴或五轴加工中心,并不等于一定能做好机器人零件。设备只是加工条件之一,还需要结合零件尺寸、结构、公差、装夹和检测方法判断。
例如,机器人关节壳体可能同时涉及轴承孔、安装面、多面孔位和阳极氧化。供应商需要综合考虑装夹顺序、加工变形、基准转换和表面处理对尺寸的影响,而不是简单地把三维模型导入设备加工。
合适的供应商不只是按照图纸加工,还应在报价或生产前发现可能影响加工和装配的问题。常见问题包括:
供应商可以提出工艺建议,但不能未经客户确认自行更改材料、公差、结构或表面处理要求。Rockwell Automation的供应商质量手册将工程图纸、CAD模型、订单要求和其他技术规范纳入文件控制,并要求供应商对材料、工艺、设备、分供方等变更进行通知和审批。
能够加工到正负0.01毫米,不代表供应商能够在所有材料、尺寸和结构上稳定达到这一精度。采购方应先明确哪些尺寸直接影响轴承装配、传动、密封、定位或整机性能。
| 零件特征 | 需要重点确认的项目 |
|---|---|
| 轴承安装孔 | 尺寸公差、圆度、同轴度和表面粗糙度 |
| 电机安装面 | 平面度、孔位置及与轴线的垂直度 |
| 减速器输出法兰 | 同轴度、端面跳动和安装孔位置 |
| 机器人连杆 | 孔距、平行度、加工变形和重量 |
| 传感器支架 | 定位孔位置、安装面角度和重复定位关系 |
| 轴类和套类零件 | 直径公差、同轴度、圆跳动和粗糙度 |
没有功能要求的尺寸不建议全部标注为正负0.01毫米。过严公差可能增加装夹次数、精加工工序、检测时间和报废风险。
供应商应根据图纸要求选择检测方式,而不是所有尺寸都使用同一种量具。
询价时还应提前约定是否需要首件报告、关键尺寸记录、全尺寸报告、三坐标报告、材质证明或表面处理报告。并非所有研发样件都需要完整PPAP文件,但关键尺寸、材料和图纸版本至少应能够追溯。
机器人零件可能使用6061、7075、304、316、17-4PH、TC4、POM和PEEK等材料。不同牌号在强度、耐腐蚀性、热处理状态和加工性能方面存在差异。
对于轴承孔、配合面和螺纹孔,还应在加工前确认表面处理后的最终尺寸,以及是否需要遮蔽或预留处理余量。
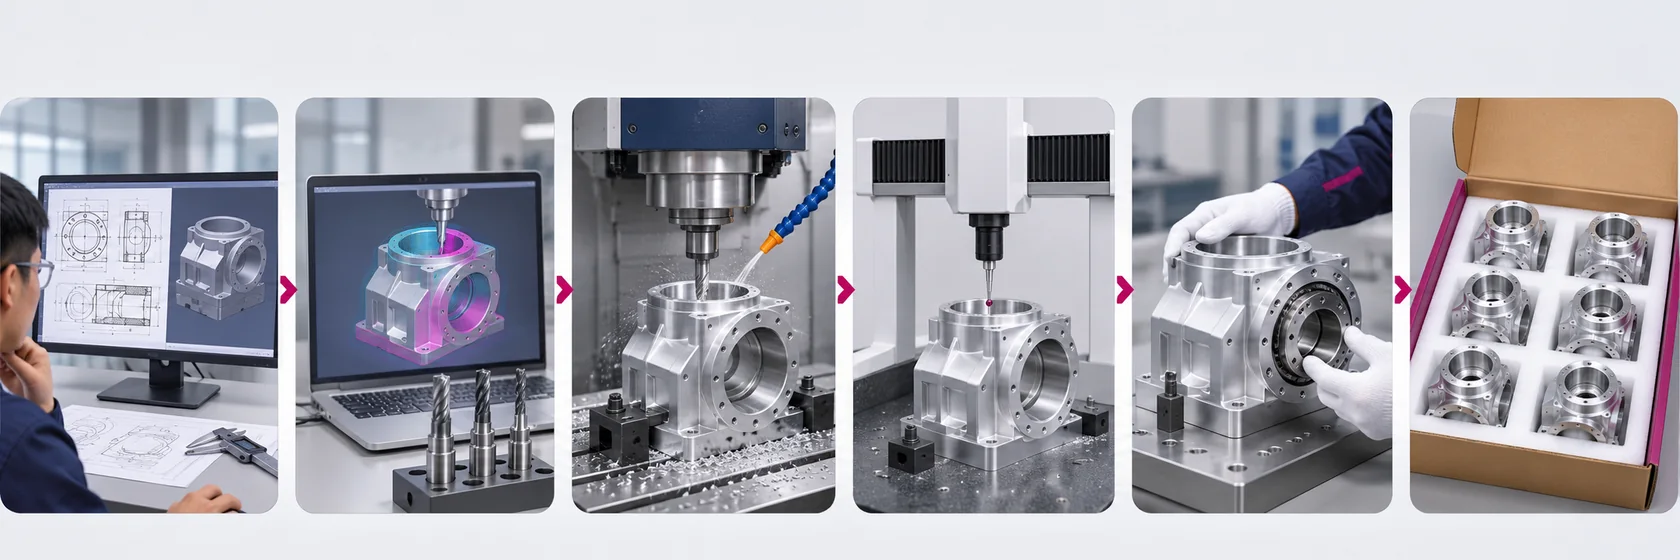
机器人研发阶段经常修改图纸。如果供应商仍使用旧版图纸、旧程序或旧检验标准,即使零件符合旧图,也可能无法用于当前装配。
图纸发生改变时,不建议只在聊天工具中说明局部修改。较稳妥的方式是重新发布带版本号的完整文件,并要求供应商书面确认接收。
一件研发样品加工合格,不代表十件或五十件小批量生产一定稳定。数量增加后,材料批次、装夹方式、刀具磨损、表面处理批次和检测频次都可能发生变化。
转入小批量前,应重新确认图纸版本、材料批次、关键尺寸、首件要求、检验频次、包装方式和交期计划。影响零件功能、装配或可靠性的材料、工艺、设备和分供方变更,应在实施前获得客户确认。
供应商是否可靠,往往要在出现问题时才能真正判断。比较完整的异常处理过程应包括:
对于严重或重复发生的问题,可以要求供应商提供8D报告或其他书面纠正措施。Rockwell Automation的供应商质量要求同样强调不合格品隔离、根本原因分析、纠正措施和结构化问题解决方法。
企业可以根据项目所处阶段调整权重。研发阶段可以提高图纸理解和响应效率的权重,稳定小批量阶段则可以提高过程稳定性和质量记录的权重。
| 审核项目 | 建议权重 | 评分重点 |
|---|---|---|
| 图纸理解与DFM能力 | 15分 | 能否发现基准、公差和结构风险 |
| 加工设备与工艺能力 | 20分 | 设备及工艺是否适合具体零件 |
| 精度与检测能力 | 20分 | 关键尺寸能否加工并得到有效检测 |
| 材料及外协管理 | 10分 | 材料、热处理和表面处理是否可追溯 |
| 交期与项目管理 | 15分 | 是否能管理研发变更和项目节点 |
| 质量异常处理 | 10分 | 是否有隔离、分析和纠正能力 |
| 沟通与响应效率 | 10分 | 技术问题能否得到明确回复 |
| 合计 | 100分 | 建议结合试制结果综合判断 |
不建议只凭一次报价决定长期合作。可以选择一件具有代表性的零件试制,再从图纸评审、报价清晰度、加工结果、检测记录、交期和异常沟通等方面综合评分。
| 资料 | 主要用途 |
|---|---|
| 三维模型 | 识别整体结构并辅助评估加工路径 |
| 二维图纸 | 明确公差、基准、粗糙度和技术要求 |
| 材料牌号及状态 | 确认原材料和加工性能 |
| 加工数量 | 评估工装、工时和单件价格 |
| 表面处理要求 | 评估尺寸补偿、遮蔽、外观和交期 |
| 检测报告要求 | 确认检测范围、方式和费用 |
| 期望交期 | 判断材料和工序安排是否可行 |
| 使用及装配说明 | 帮助识别真正影响功能的关键尺寸 |
资料越完整,供应商越容易给出接近实际情况的工艺方案、报价和交期。需要进一步了解图纸评估和加工范围,可查看加工能力及机器人零件栏目。
不一定。还要检查设备行程、精度状态、人员经验、夹具设计、编程能力和检测能力。部分机器人零件使用三轴或四轴加工更经济,关键在于工艺方案是否适合零件结构。
质量管理体系认证可以作为审核依据之一,但不能代替具体项目的技术评估。研发样件还需要重点检查图纸理解、工艺沟通、版本管理和关键尺寸检测能力。
不一定。需要确认报价是否包含正确材料、完整工序、表面处理、检测和包装。遗漏工序或误解公差得到的低价,后期可能带来返工、延期和装配失败。
建议选择结构具有一定代表性、包含关键配合尺寸,但不会直接影响整个项目进度的零件。试单不仅要看最终尺寸,还要观察供应商的评审、沟通、检测和交付过程。
机器人零件供应商的选择,最终要回到具体图纸和项目要求。设备数量、宣传精度和一次报价只能用于初步筛选,图纸评审、工艺能力、关键尺寸检测、材料追溯、版本管理和异常处理,才是判断供应商能否长期合作的重要依据。
苏州加非猫精密制造技术有限公司主要承接机器人零件、研发样件和小批量非标精密零件加工,可根据二维图纸、三维模型、材料、数量、公差、表面处理和交期要求进行工艺评估。常规零件加工精度可达到正负0.01毫米,常规小批量项目加工周期约为5至10天;具体精度、价格和交期需结合材料、结构、数量、后处理及检测要求确认。如有图纸需要评估,可通过联系我们添加微信沟通。
本文将大型制造企业供应商质量文件中的通用管理思路,转换为机器人研发样件和小批量精密零件采购的实用审核方法。具体项目是否需要PPAP、全尺寸报告或其他质量文件,应由采购方根据产品阶段、风险和客户要求确定。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱