判断真实的五轴加工能力,不能只看车间里是否摆着五轴设备。更可靠的方法是核对机床配置与行程、五轴联动程序、旋转轴校准记录、代表性试切件、装夹方案以及三坐标检测结果。
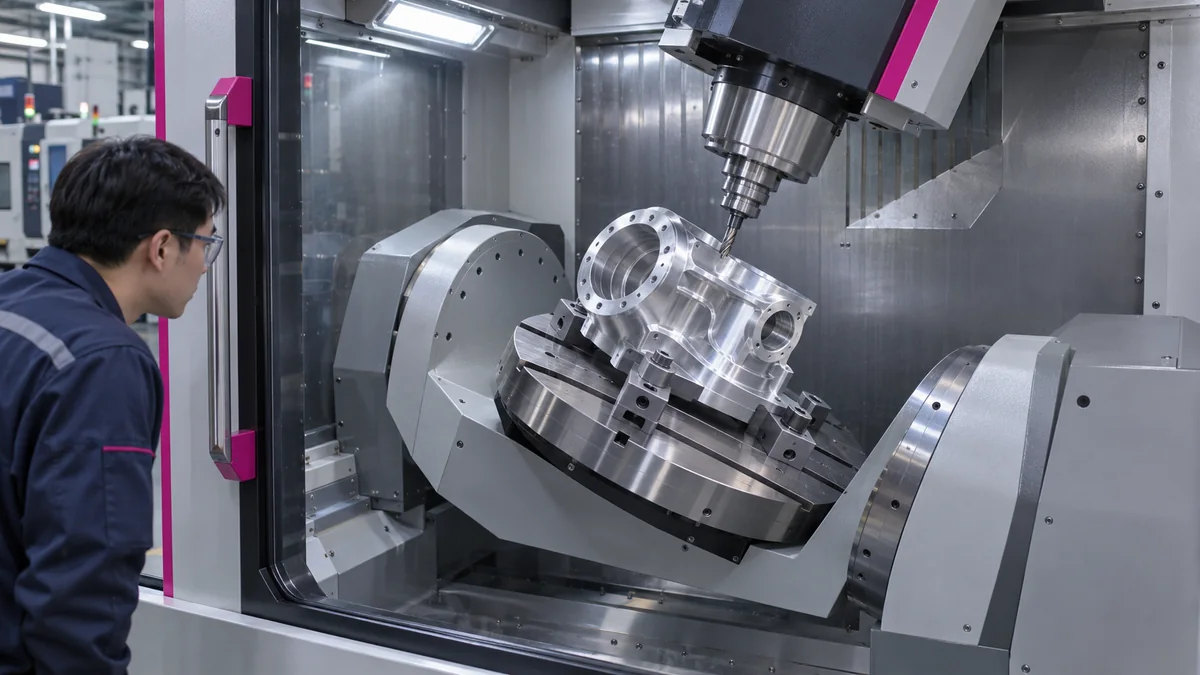
3+2加工是旋转轴先定位、再由三个直线轴切削;五轴联动则是在切削过程中直线轴和旋转轴同时运动。两者都可能适合机器人零件,但能力和风险不同。审核时应让供应商说明具体特征采用哪一种方式,而不是笼统回答“可以五轴”。
| 验证项目 | 应看到的证据 | 只看宣传的风险 |
|---|---|---|
| 设备与行程 | 机型结构、直线轴/旋转轴行程、转台承载和刀具空间 | 零件放得下但刀具或转台会干涉 |
| 联动编程 | 针对代表零件的刀路、仿真和后处理说明 | 有设备但不会稳定输出联动程序 |
| 校准状态 | 旋转中心、摆头或转台校准记录及维护频次 | 倾斜后尺寸漂移或多面孔位错位 |
| 装夹方案 | 基准、夹紧位置、碰撞空间和重复定位方法 | 一次装夹并不等于基准稳定 |
| 试切件 | 与目标结构相近的多面孔、曲面或深腔试件 | 简单展示件无法证明项目能力 |
| 检测结果 | 三坐标报告、轮廓或孔位检测与图纸对应 | 只展示外观,无法确认空间精度 |
五轴加工在倾斜状态下对旋转中心、轴线对准和机床运动学模型更敏感。ISO 10791-6针对含旋转轴加工中心的运动与插补精度提供试验框架;HEIDENHAIN和Renishaw的官方资料也把旋转轴位置、中心偏移和校准作为五轴精度的重要部分。供应商无需公开全部机密参数,但应能说明校准方法、最近状态和异常后的复验方式。
要加工机器人关节壳体,可选择含倾斜孔、相交孔、多面安装面和轴承孔关系的试件;要加工末端执行器,可重点验证斜面孔位、窄槽和换向后的重复定位。试件应有明确图纸和测量结果,否则只能证明“机床能动”,不能证明“零件能验收”。
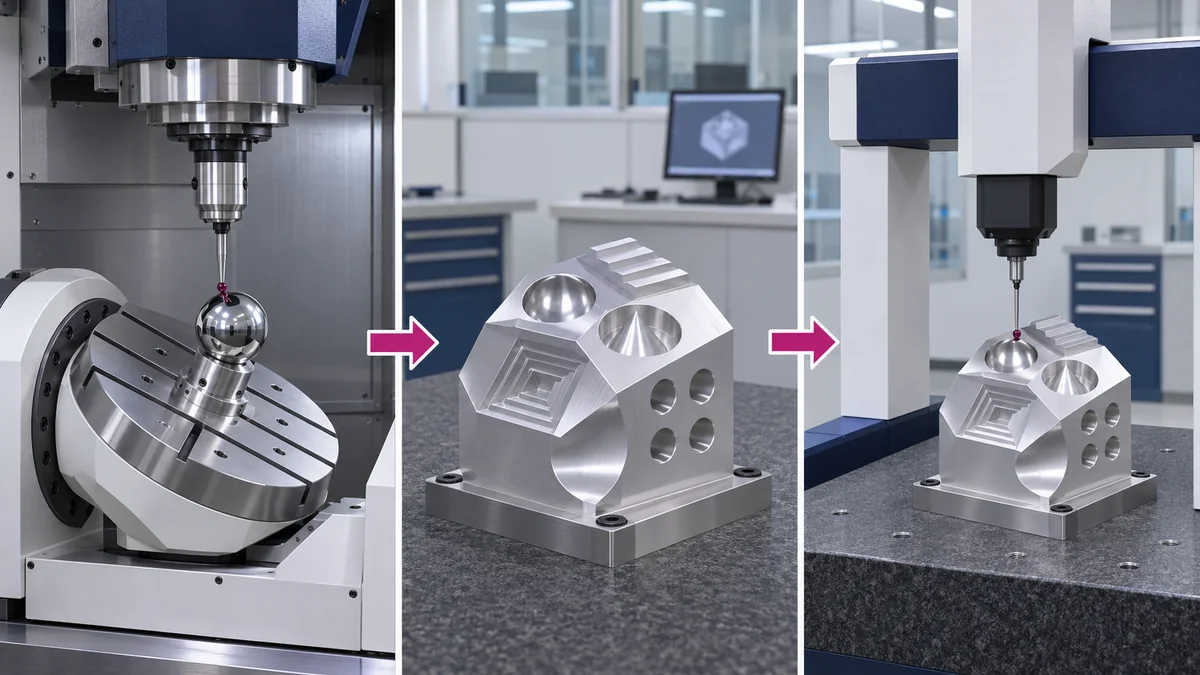
不能。照片只能证明设备存在,还需要看程序、装夹、校准、试切和检测是否形成闭环。
不一定。五轴的主要价值是提高可达性、减少装夹或保持刀具姿态;最终精度仍受机床状态、工艺、夹具和检测影响。
不是。若三轴或四轴能够以更稳定、更经济的方式满足图纸要求,就没有必要为了设备名称使用五轴。
审核五轴供应商时,建议提供一件最有代表性的零件,让对方说明装夹、刀路、基准转换和检测方案,再决定是否试单。
苏州加非猫精密制造技术有限公司主要承接机器人零件、研发样件和小批量非标精密零件加工,可结合二维图纸、三维模型、材料、数量、公差、表面处理和交期要求进行工艺评估。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合零件结构、材料、数量、后处理及检测要求确认。需要评估时,可查看加工能力或通过联系我们添加微信沟通。
参考资料用于说明通用技术原则;具体零件仍应以客户图纸、装配条件、所选材料及双方确认的验收规范为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱