机器人关节壳体通常需要重点控制轴承安装孔、减速器或电机定位直径、安装端面、孔系位置、两端轴线关系、端面跳动、密封槽以及薄壁区域。实际公差不能套用统一数值,应由轴承、减速器、电机和密封件的装配要求反推。
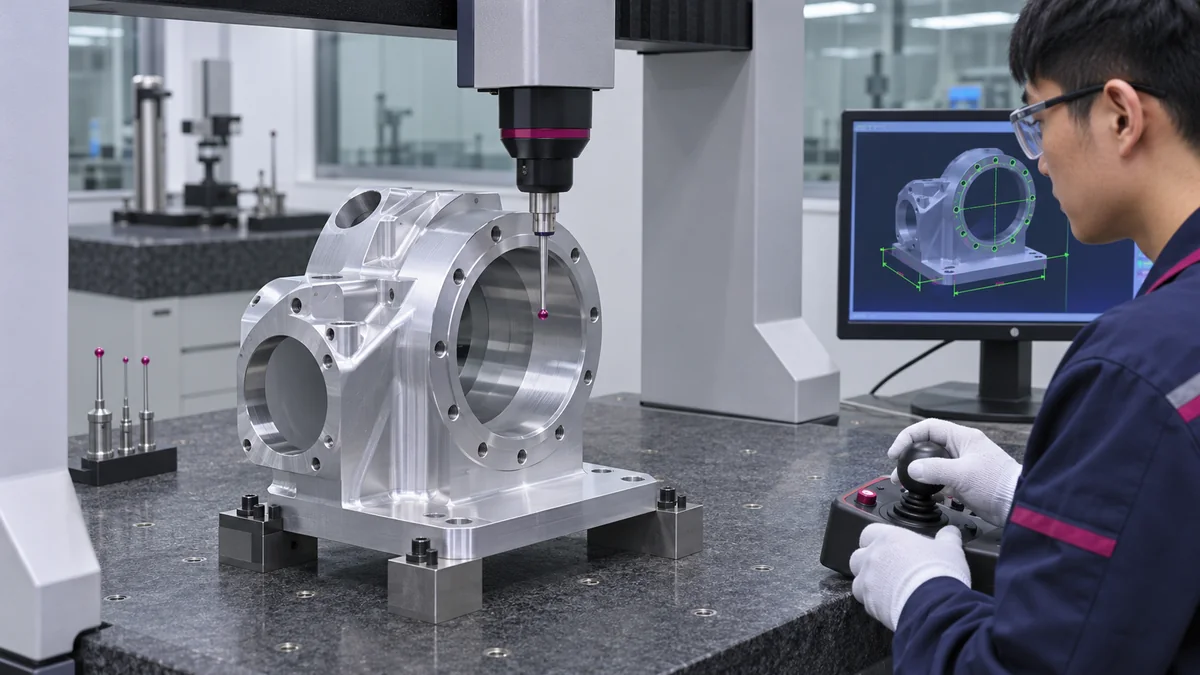
常见做法是选主要安装面作为第一基准,关键定位孔或中心轴线作为第二基准,再用方向孔或侧面限制旋转自由度。基准应对应真实装配关系,并且在加工和检测中可重复建立。若所有尺寸都从毛坯边或不稳定薄壁引出,测量结果很难一致。
| 关键特征 | 主要功能 | 常见控制项目 | 建议检测 |
|---|---|---|---|
| 轴承孔 | 支撑旋转件 | 尺寸、圆度、圆柱度、粗糙度 | 内径量具+三坐标/圆度方法 |
| 电机/减速器定位止口 | 保证部件中心 | 直径、同轴度或位置关系 | 内外径量具+三坐标 |
| 安装端面 | 决定轴向定位 | 平面度、垂直度、端面跳动 | 平板/三坐标/指示表 |
| 螺栓孔系 | 连接并传递载荷 | 孔径、位置度、螺纹有效深度 | 通止规+三坐标 |
| 密封槽 | 安装密封件 | 槽宽、槽深、直径和粗糙度 | 轮廓或专用量具 |
| 薄壁与加强筋 | 减重并保持刚度 | 壁厚、轮廓和自由状态变形 | 超声/卡尺/三坐标视结构选择 |
仅标一个孔径公差并不足够。薄壁铝合金壳体受夹紧和残余应力影响,可能在夹具上合格、松开后变成椭圆。图纸应根据功能决定是否需要圆度、圆柱度、同轴度和粗糙度,并说明阳极氧化前后如何验收。
减速器、电机和轴承通常通过端面与止口共同定位。端面不平或与中心轴线不垂直,可能造成装配偏摆、轴向预紧变化或运行噪声。应把端面、止口和轴承孔放在同一基准逻辑中,而不是分别标注互不关联的尺寸。
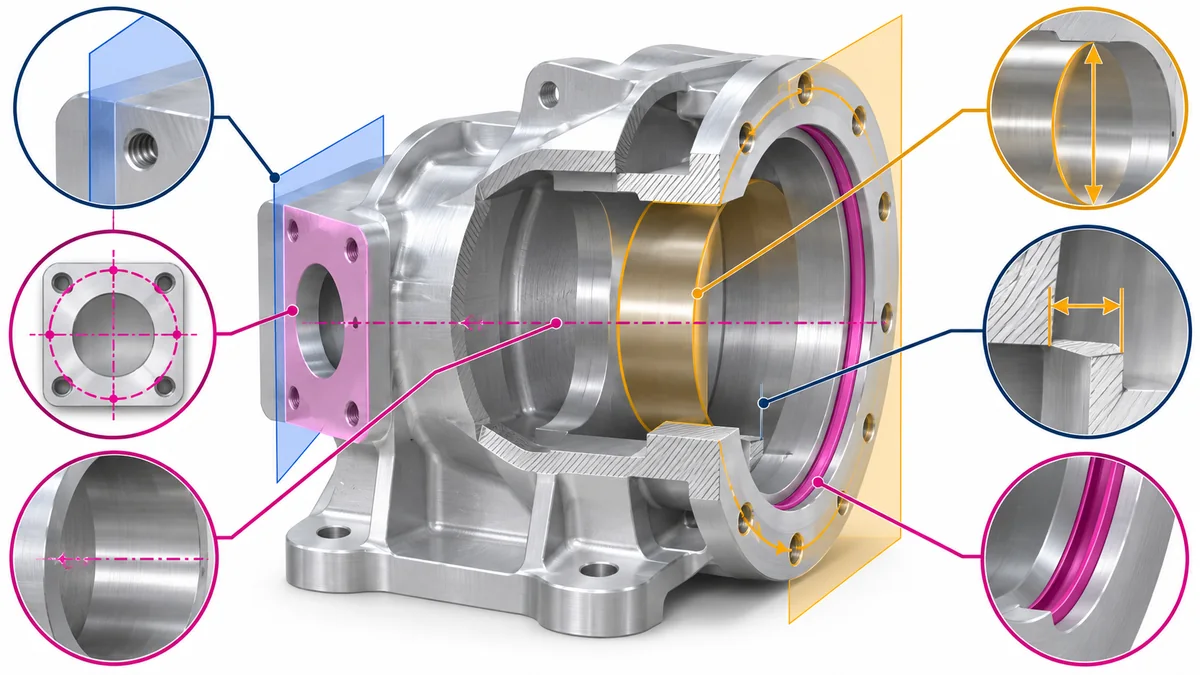
编码器孔、走线孔、侧面安装孔和润滑孔经常分布在不同方向。可通过四轴、五轴或合理的多工位夹具减少重复找正,但仍要明确这些孔相对于哪个基准定位。五轴并不能自动消除图纸基准不清的问题。
不需要。应把严公差集中在轴承、定位、安装和密封等功能特征,普通外形尺寸采用与功能匹配的公差。
通常不能。卡尺适合一般尺寸,轴线关系常需要三坐标、专用检具或回转测量方法。
若轴承孔参与最终配合,应明确遮蔽、尺寸预留或处理后复检方式。
建议在发图时同时提供轴承、减速器和电机接口信息,让加工方先围绕装配功能识别关键特征,再确认工艺和检测方案。
苏州加非猫精密制造技术有限公司主要承接机器人零件、研发样件和小批量非标精密零件加工,可结合二维图纸、三维模型、材料、数量、公差、表面处理和交期要求进行工艺评估。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合零件结构、材料、数量、后处理及检测要求确认。需要评估时,可查看加工能力或通过联系我们添加微信沟通。
参考资料用于说明通用技术原则;具体零件仍应以客户图纸、装配条件、所选材料及双方确认的验收规范为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱