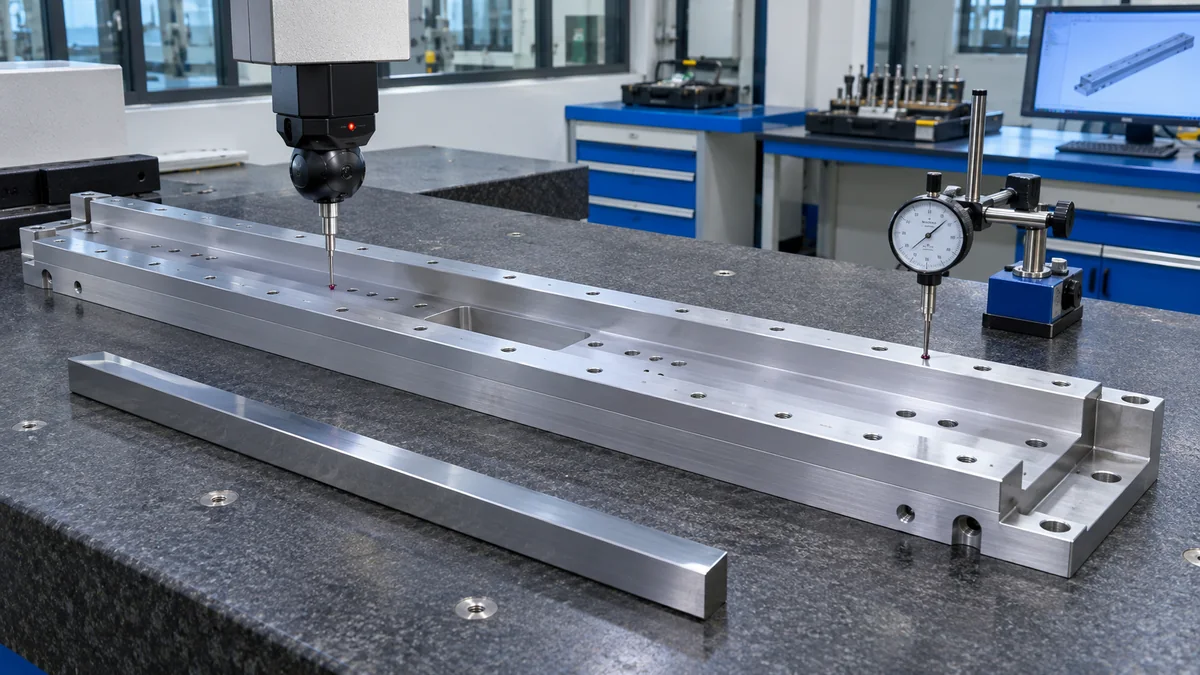
直线模组安装座通常较长,包含导轨或模组安装面、定位止口、销孔和大量螺纹孔。保证平行度和孔位,既要处理长件残余应力,也要让加工、检测和实际装配采用一致的支撑与基准状态。
| 控制项目 | 主要风险 | 建议控制方法 |
|---|---|---|
| 长安装面 | 加工后或松夹后翘曲 | 粗精分开、均衡去料并稳定后复测 |
| 基准边/止口 | 模组方向偏斜 | 与安装面同基准加工并控制垂直/平行 |
| 定位销孔 | 拆装后位置漂移 | 精加工孔径并相对A/B基准标位置度 |
| 螺纹孔阵列 | 孔距累计或漏孔错牙 | 使用孔表、程序复核和螺纹规检查 |
| 双模组界面 | 两安装面不平行导致卡滞 | 同一坐标加工并按全长检测 |
| 装配状态 | 锁紧顺序使底座变形 | 规定支撑点、扭矩顺序和功能验证 |
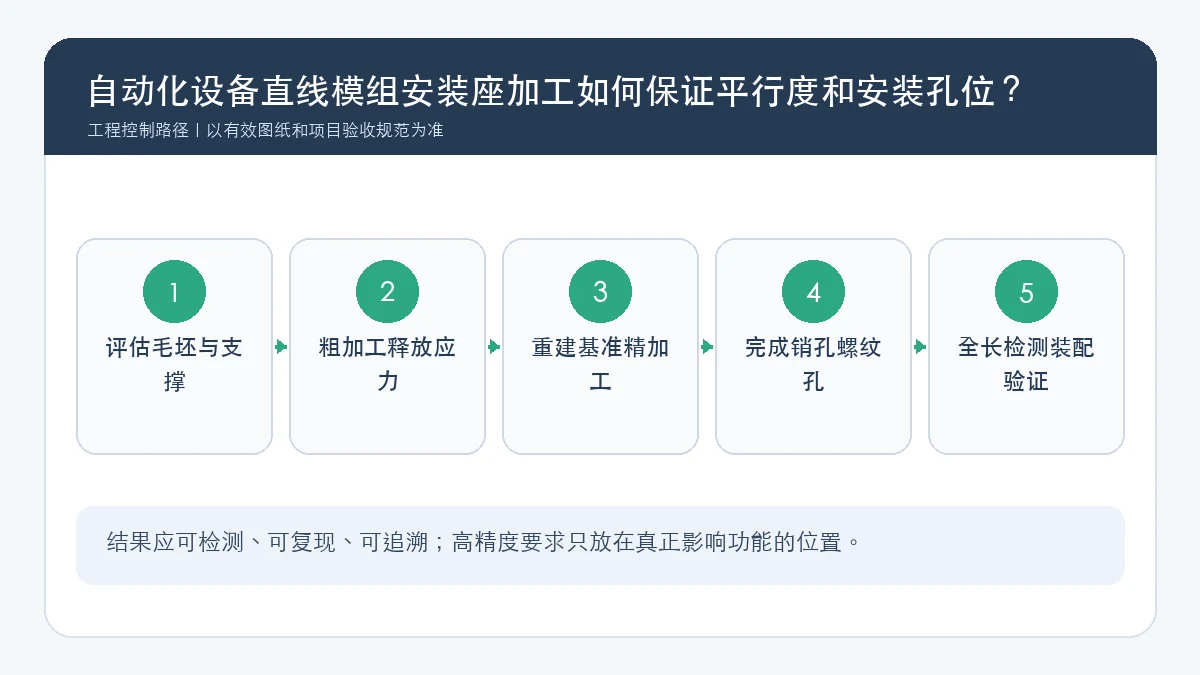
“两个面平行”需要明确哪个面或轴线是基准。一般先建立稳定主安装面A,再以基准边B确定方向,最后控制模组面、销孔和孔阵列。没有基准的链式尺寸容易累积误差。
大面积去料和不均匀壁厚会释放应力。可采用双面粗加工、静置或稳定化、重新找正和最终精加工。夹具应提供均匀支撑,防止加工时压平、松夹后反弹。
平行度和直线度问题可能出现在中段。可用三坐标、高度仪、指示表或直线度工具按多个截面采点;最终还要确认模组、导轨或检具锁紧后的运动顺畅度。
只能增加紧固孔装配裕量,不能代替定位销孔、基准边和平行度控制。
可能是两安装面平行度、锁紧变形、导轨自身精度或装配顺序问题,需要按组件状态分析。
取决于尺寸、行程和基准关系;分段加工可能产生接刀和坐标转换误差,应在报价前评估设备覆盖范围。
直线模组安装座应围绕实际模组接口写图纸。若只给底座零件图而没有支撑和锁紧状态,加工与检测结果可能无法对应装配表现。
苏州加非猫精密制造技术有限公司主要承接机器人、自动化设备、科研与实验设备、非标设备与工装、半导体设备、新能源设备、医疗设备及通用机械领域的研发样件和小批量精密零件加工。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合材料、结构、数量、后处理与检测要求评估。可通过联系我们添加微信并提交图纸。
参考资料用于说明通用技术原则;实际加工与验收仍应以客户有效版本图纸、材料状态、装配条件和双方确认的技术协议为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱