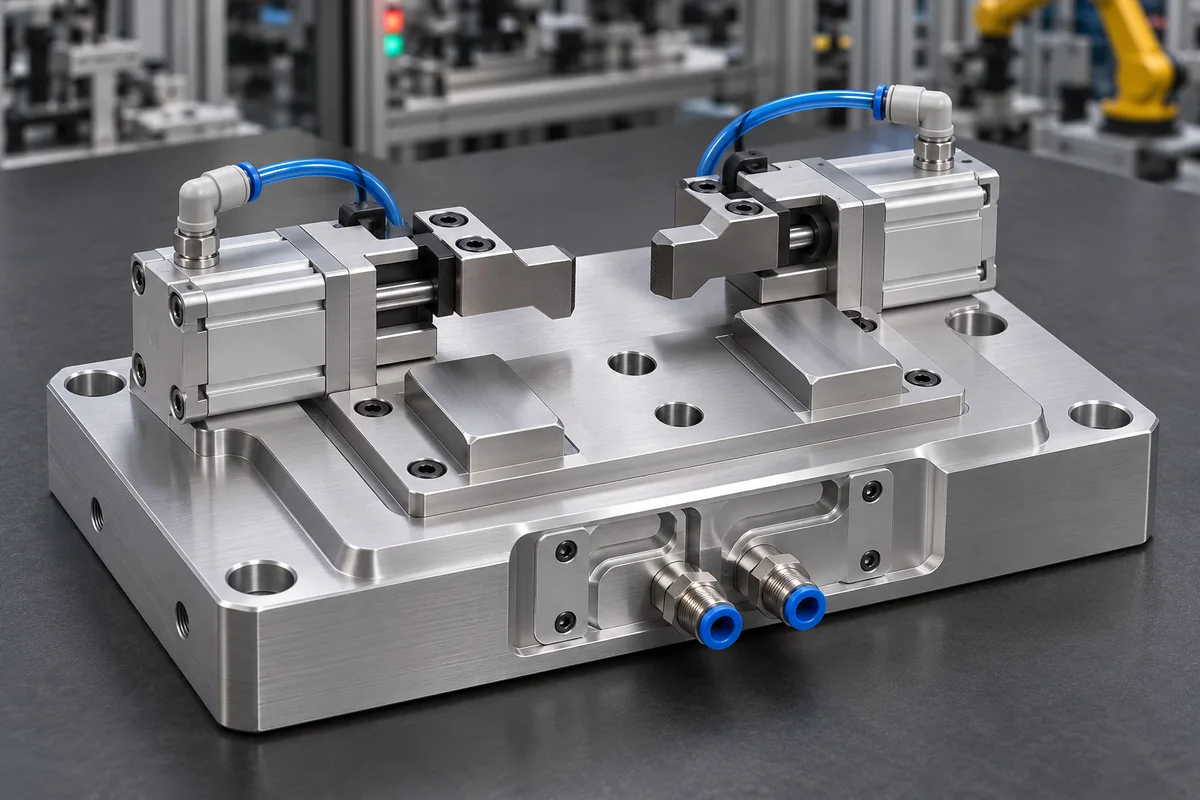
气动夹具既是定位机构,也是气动执行系统。定位面和销孔决定工件位置,气缸、压臂和支点决定夹紧方向,深孔、交叉孔和密封接口决定气路可靠性。若只分别把零件加工合格,装配后仍可能定位漂移、夹紧变形或漏气。
| 控制项目 | 常见风险 | 工程控制重点 |
|---|---|---|
| 定位面 | 接触不实或夹紧后工件翘起 | 以工件功能基准确定支承点并控制平面关系 |
| 定位销孔 | 孔位或配合不合适导致卡滞 | 圆销与菱形销分工,控制孔径和位置度 |
| 夹紧方向 | 夹紧力偏离支承造成变形 | 让力尽量朝向支承点并核对刚度 |
| 气路孔 | 深孔偏斜或交叉毛刺堵塞 | 评审孔深、相交位置、排屑与去毛刺 |
| 螺纹/密封口 | 有效牙不足或端面划伤 | 明确接口标准、有效深度和密封形式 |
| 内部清洁 | 切屑和清洗液进入阀缸 | 冲洗、干燥、封口并按要求做保压测试 |
夹具设计应回答工件由哪三个方向定位、哪里支承、哪些自由度由销或止口限制。定位面不应被气孔、沉头孔或毛刺破坏,支承点要能抵抗实际夹紧力。
销孔还需要相对主安装面、基准边和彼此之间的位置关系。一个圆销加一个菱形销常用于限制平面位置并避免热膨胀或孔距误差造成过约束,但具体方案应由夹具设计确认。
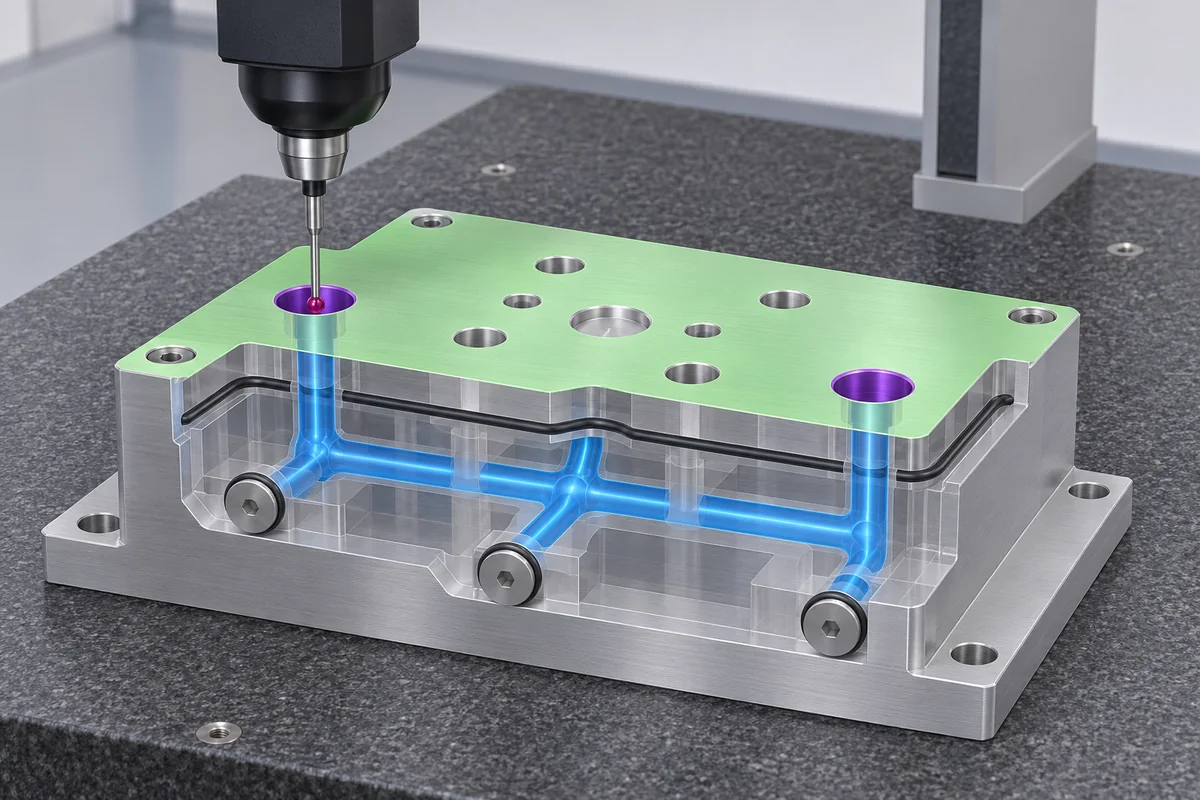
深孔需要考虑刀具长径比、偏斜与排屑;交叉孔口可能留下悬挂毛刺,压缩空气不能证明毛刺已经消除。可结合内窥、冲洗、流量或保压测试,并在堵头装配前完成清洁确认。
不是。要兼顾装拆、温度、孔距误差与磨损;圆销和菱形销通常承担不同约束。
不够。还应确认交叉毛刺、盲孔残屑、清洗液和堵头区域,并按要求做功能或保压测试。
可能是支承点、夹紧力方向、工件刚度或装配台面造成,需要在实际夹紧状态验证。
气动夹具零件的报价应包含内部气路、堵头、清洗、装配和测试工作。只按外形体积估算,容易遗漏真正决定风险的工序。
苏州加非猫精密制造技术有限公司主要承接机器人、自动化设备、科研与实验设备、非标设备与工装、半导体设备、新能源设备、医疗设备及通用机械领域的研发样件和小批量精密零件加工。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合材料、结构、数量、后处理与检测要求评估。可通过联系我们添加微信并提交图纸。
以上资料用于说明通用技术原则。实际材料、尺寸、公差、表面处理、清洁、检测和验收,仍应以客户有效版本图纸、材料规范及双方确认的技术协议为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱