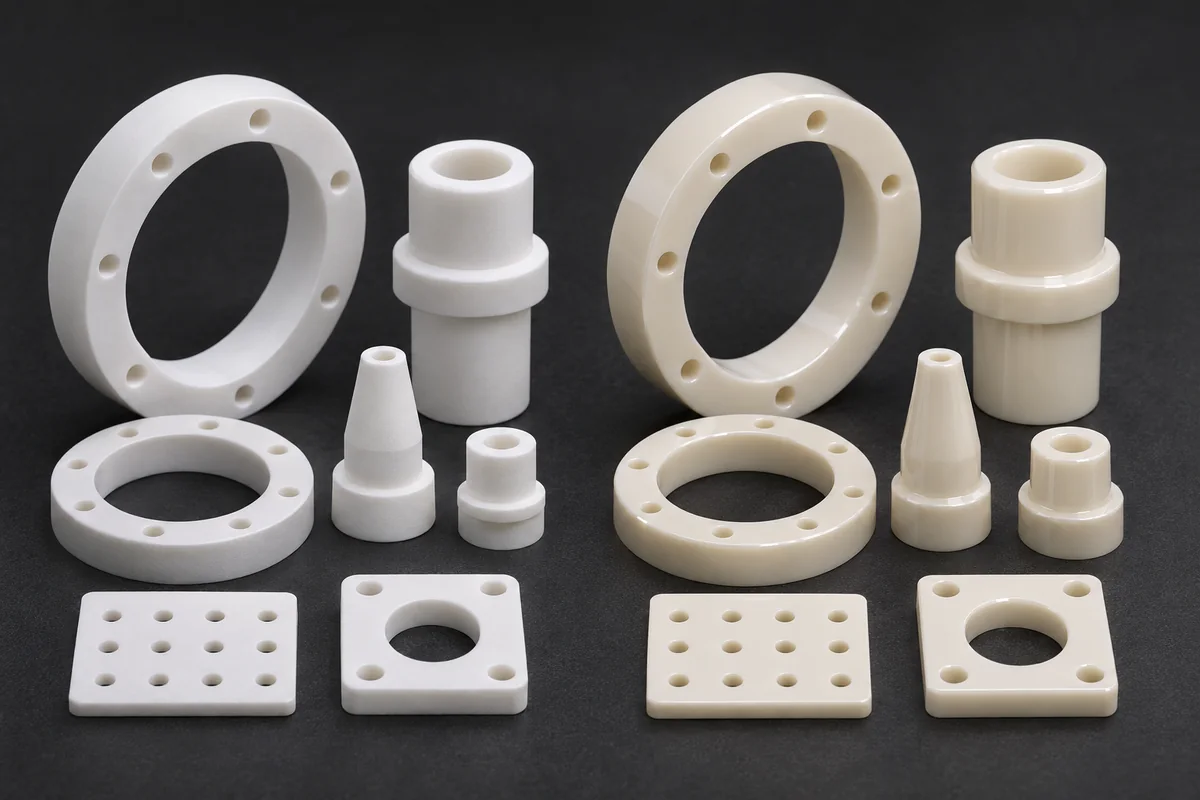
半导体设备中的绝缘座、耐磨导向件、定位件和洁净环境部件可能采用氧化铝或氧化锆。两者都属于工程陶瓷,但性能侧重点不同。不能简单地认为氧化锆“更高级”、氧化铝“更便宜”,而应根据载荷、绝缘、耐磨、热学、洁净和零件结构选择具体牌号。
| 控制项目 | 常见风险 | 工程控制重点 |
|---|---|---|
| 刚度与尺寸稳定 | 材料弹性和温度响应不匹配 | 按装配、温度与支承条件选择具体牌号 |
| 韧性与抗裂 | 薄壁、小孔和尖角在加工或装配中崩裂 | 优化圆角、壁厚和应力集中 |
| 电气绝缘 | 只凭材料名称推断性能 | 索取牌号数据并由客户验证工作电压和环境 |
| 耐磨/摩擦 | 配对材料与表面状态不适合 | 同时评估配副、粗糙度和润滑条件 |
| 加工状态 | 把烧结前尺寸当成烧结后成品尺寸 | 明确生坯、预烧结或全烧结后的工艺路线 |
| 缺陷与洁净 | 微裂纹、崩边或磨削介质残留 | 定义边缘、外观、清洗与检测方法 |
CoorsTek资料列出氧化铝在电气绝缘、耐磨、耐化学与半导体相关部件中的广泛应用。氧化铝牌号和纯度不同,强度、热导率、介电与表面表现也不同,因此图纸应指定完整材料等级而不是只写“Al₂O₃”。
Y-TZP氧化锆通常具有更高的断裂韧性和强度,并可用于耐磨或受机械冲击的部位,但密度、热学、电学、环境稳定性和成本与氧化铝不同。具体数值受配方、成形与烧结工艺影响,应使用供应商数据而不是网上通用表。
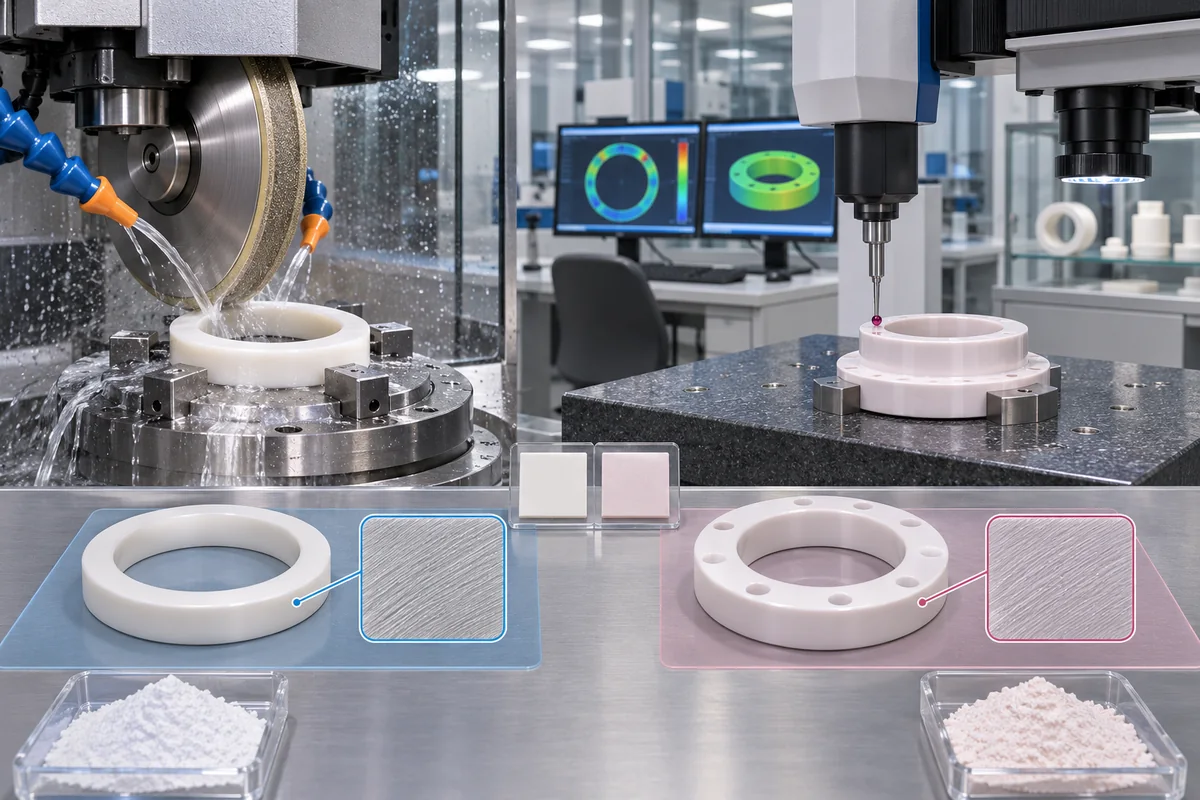
全烧结陶瓷一般采用金刚石磨削等方法精加工,深小孔、锐内角、超薄壁和突变截面会显著增加崩边与裂纹风险。设计应给出允许倒角/圆角、关键表面、非关键外观区以及检测方法。
不一定。耐用性取决于载荷、磨损、温度、介质、结构和具体牌号。
全烧结陶瓷通常需要金刚石磨削等工艺,效率和结构限制与金属不同;需按材料状态评估。
不能一概而论。尺寸、形状、壁厚、牌号、烧结状态和检测能力都会影响可达公差。
陶瓷零件报价前必须确认材料牌号、烧结状态和缺陷验收。仅凭“氧化铝/氧化锆”无法可靠确定加工路线、价格与交期。
苏州加非猫精密制造技术有限公司主要承接机器人、自动化设备、科研与实验设备、非标设备与工装、半导体设备、新能源设备、医疗设备及通用机械领域的研发样件和小批量精密零件加工。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合材料、结构、数量、后处理与检测要求评估。可通过联系我们添加微信并提交图纸。
以上资料用于说明通用技术原则。实际材料、尺寸、公差、表面处理、清洁、检测和验收,仍应以客户有效版本图纸、材料规范及双方确认的技术协议为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱