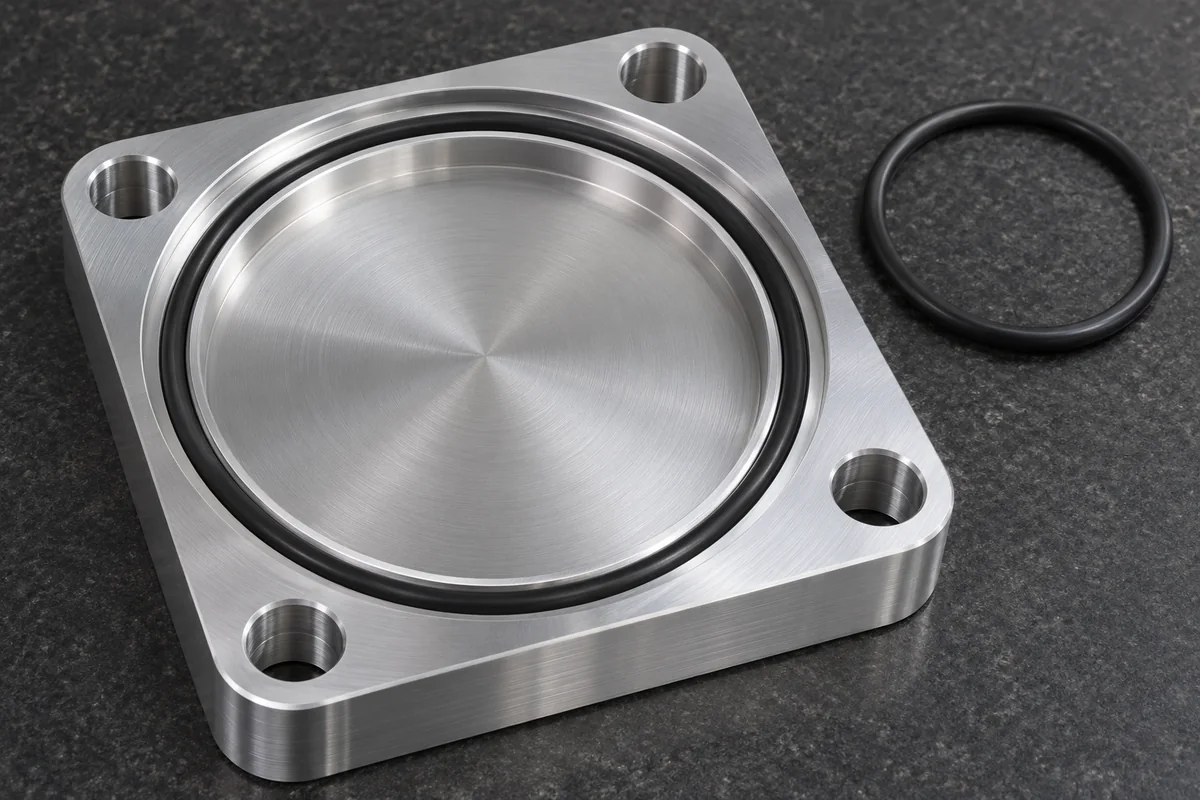
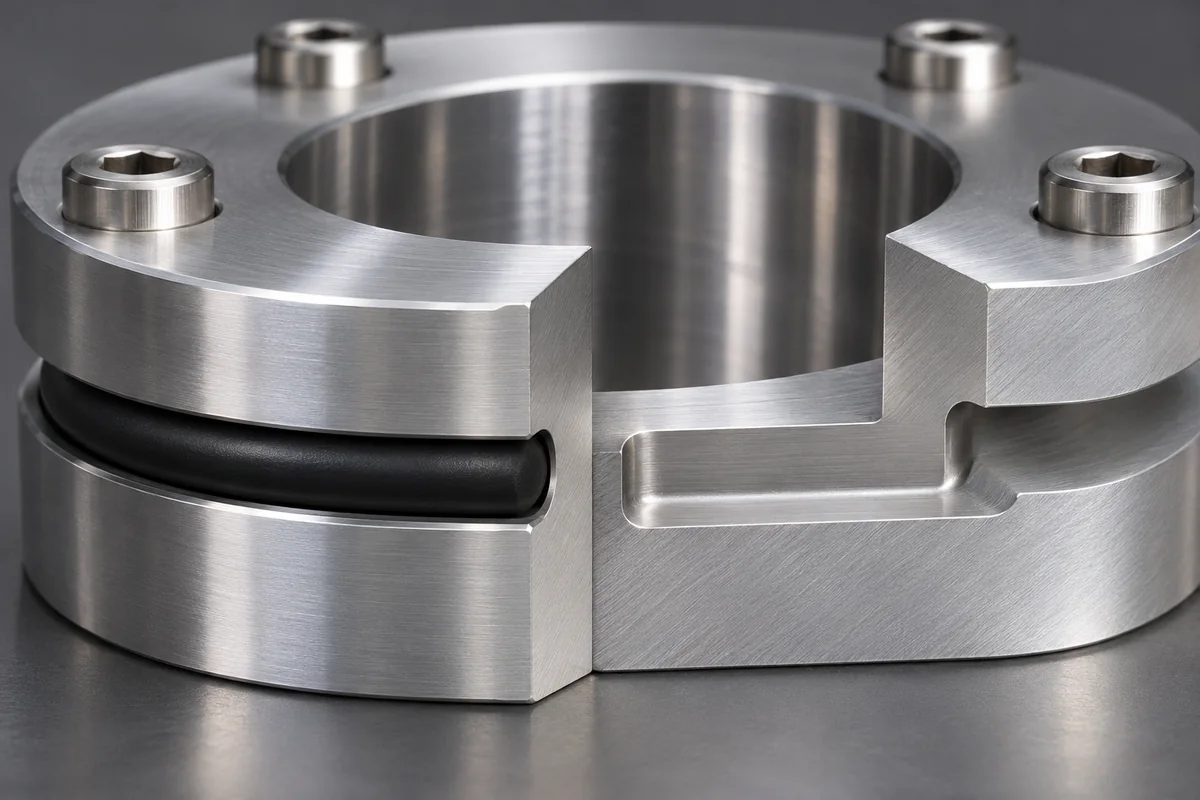
O形圈槽不是简单的矩形沟槽。槽宽、槽深、底径或外径、角部圆角、入口倒角、密封面粗糙度、密封间隙和O形圈材料共同决定压缩、容积填充、摩擦与挤出风险。端面静密封、径向静密封和往复/旋转动密封的设计边界也不同。
| 控制项目 | 常见风险 | 工程控制重点 |
|---|---|---|
| 槽深 | 过浅压缩过大、过深压缩不足 | 按密封形式、O形圈截面与公差链计算 |
| 槽宽 | 容积不足或O形圈移动异常 | 结合膨胀、填充率与动态条件确定 |
| 槽径/位置 | 压缩不均或密封线偏移 | 相对装配基准控制尺寸、圆度与位置 |
| 圆角/倒角 | 锐边切伤密封圈或圆角占用空间 | 按手册和装配方向控制边缘 |
| 表面粗糙度 | 刀纹、划伤形成泄漏通道 | 分别规定槽底、槽侧和密封面的表面要求 |
| 毛刺与清洁 | 装配时割伤、残屑污染介质 | 去毛刺但不得擅自改变槽形,清洗后保护 |
需要明确端面或径向、静态或动态、内压或外压、压力、温度、介质、速度和密封材料。Parker手册对不同应用给出不同槽型、压缩与表面建议,因此不能把某一组槽宽槽深复制到所有零件。
槽深可能由两个零件尺寸共同形成,阳极氧化、电镀或涂层也会改变有效空间。设计应考虑O形圈截面公差、槽深公差、配合间隙、压缩和热膨胀,并说明以处理前还是处理后尺寸验收。
开放式端面槽可用轮廓仪、深度或三坐标方法检测;窄小径向槽可能需要专用量具或过程样件。密封面应单独防护,避免去毛刺、抛光和周转造成划伤。
没有。必须依据O形圈规格、密封形式和工况查相应手册并完成公差链。
不一定。不同静态或动态密封有不同表面要求,过度加工不能替代正确槽形和压缩。
一次试装不能覆盖温度、压力、介质和寿命;几何与功能测试都应按项目规范执行。
本文不提供脱离工况的通用槽尺寸。客户提供密封件与装配条件后,加工方可评估刀具、可达性、尺寸和检测方案,密封设计责任仍应在图纸和技术协议中明确。
苏州加非猫精密制造技术有限公司主要承接机器人、自动化设备、科研与实验设备、非标设备与工装、半导体设备、新能源设备、医疗设备及通用机械领域的研发样件和小批量精密零件加工。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合材料、结构、数量、后处理与检测要求评估。可通过联系我们添加微信并提交图纸。
以上资料用于说明通用技术原则。实际材料、尺寸、公差、表面处理、清洁、检测和验收,仍应以客户有效版本图纸、材料规范及双方确认的技术协议为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱