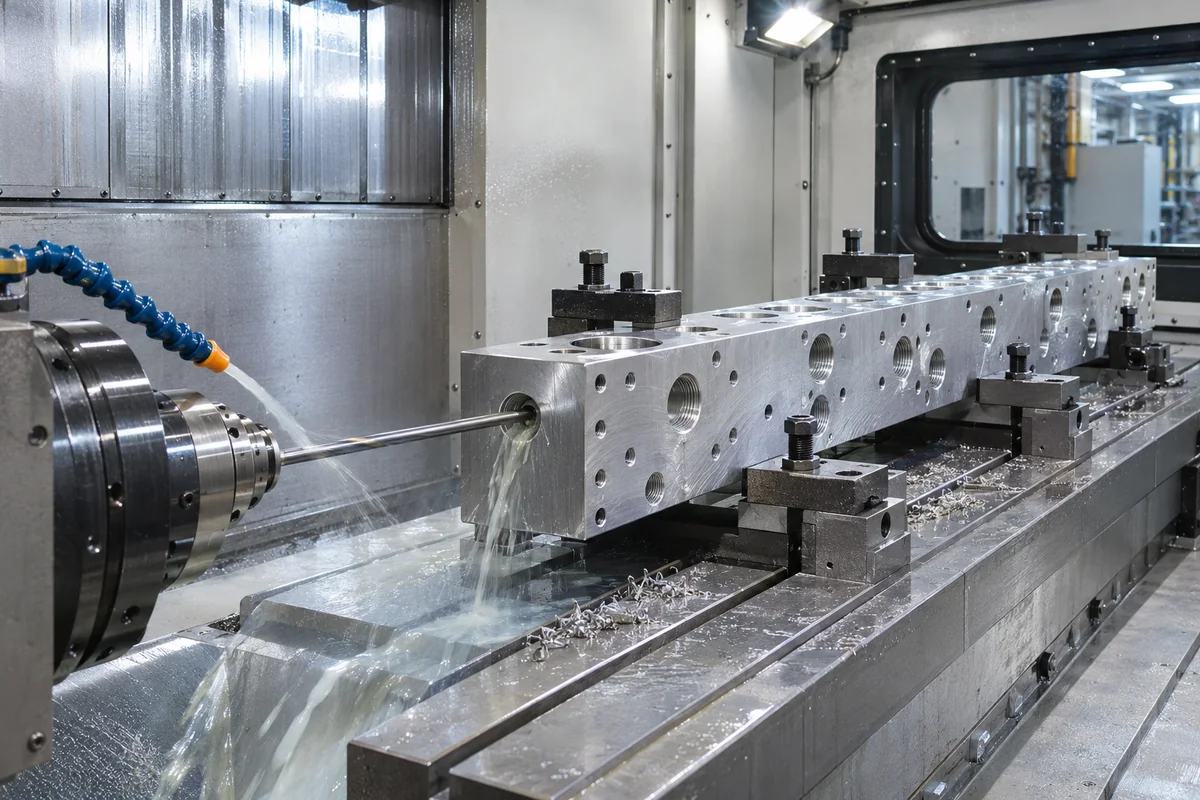
深孔加工中,刀具需要在有限空间内切削、导向、输送冷却液并排出切屑。孔越深,入口微小偏差、刀具挠曲、材料组织、切屑堆积和冷却不足越容易累积为孔轴偏斜、孔径变化、表面划伤甚至断刀。所谓“深孔”的实用边界会随孔径、材料、刀具与设备改变,不能用一个固定长径比覆盖所有工艺。
| 控制项目 | 常见风险 | 工程控制重点 |
|---|---|---|
| 长径比L/D | 刀具刚性和排屑难度随深度上升 | 把L/D作为工艺规划变量并选择合适刀具/设备 |
| 入口状态 | 斜面、毛坯皮或孔口偏心使刀具跑偏 | 先加工平整入口或导向孔 |
| 刀具跳动 | 微小径向跳动沿深度放大 | 检查刀柄、主轴与装夹同轴状态 |
| 切屑形态 | 长屑堵塞、擦伤孔壁或折刀 | 匹配刀具槽形、参数与分步排屑 |
| 冷却供给 | 刀尖过热且切屑排不出 | 优先采用稳定的内冷与足够压力/流量 |
| 检测可达性 | 量具只能测孔口而非全长 | 提前定义直线度、相交和内部检查方法 |
孔口所在表面应稳定且与进给方向匹配。可采用点钻、导向孔、导套或专用深孔系统;若从两端对钻,应评估中间错位和台阶,不能默认两孔一定同轴相遇。
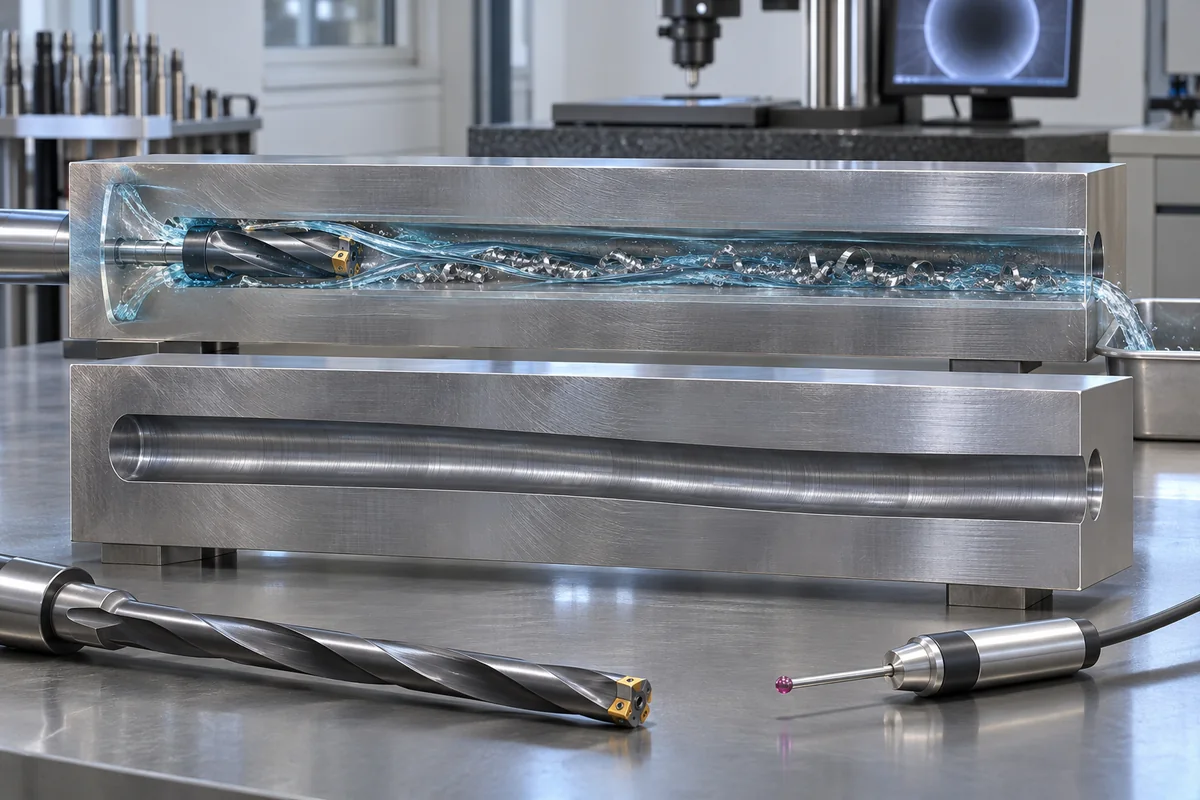
Sandvik资料强调切屑形成、排屑与冷却是钻削稳定性的核心。长屑缠绕或堵在排屑槽中会增加扭矩和孔壁擦伤;内冷可帮助把冷却液送至刀尖并带走切屑,但压力、流量和过滤仍需与孔径及刀具匹配。
短孔可用塞规、内径量具或三坐标检查,深孔还可能需要气动量仪、长杆测头、内窥、超声/专用直线度方法、流量或与交叉孔的贯通验证。设计应明确孔轴允许偏斜、出口位置、最小壁厚和表面要求。
行业中有常见经验分界,但实际难度取决于孔径、材料、刀具、设备与要求;应把L/D作为评审变量而不是唯一判据。
可以评估,但两孔交汇处可能错位或形成台阶,若流道和清洁敏感必须明确允许值。
需要。打通不能证明孔径、直线度、出口位置、表面和内部残留合格。
深孔报价必须同时考虑钻削、排屑、冷却、去毛刺、清洗和检测。若孔轴偏斜或内部残留没有验收方法,后续装配风险难以关闭。
苏州加非猫精密制造技术有限公司主要承接机器人、自动化设备、科研与实验设备、非标设备与工装、半导体设备、新能源设备、医疗设备及通用机械领域的研发样件和小批量精密零件加工。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合材料、结构、数量、后处理与检测要求评估。可通过联系我们添加微信并提交图纸。
以上资料用于说明通用技术原则。实际材料、尺寸、公差、表面处理、清洁、检测和验收,仍应以客户有效版本图纸、材料规范及双方确认的技术协议为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱