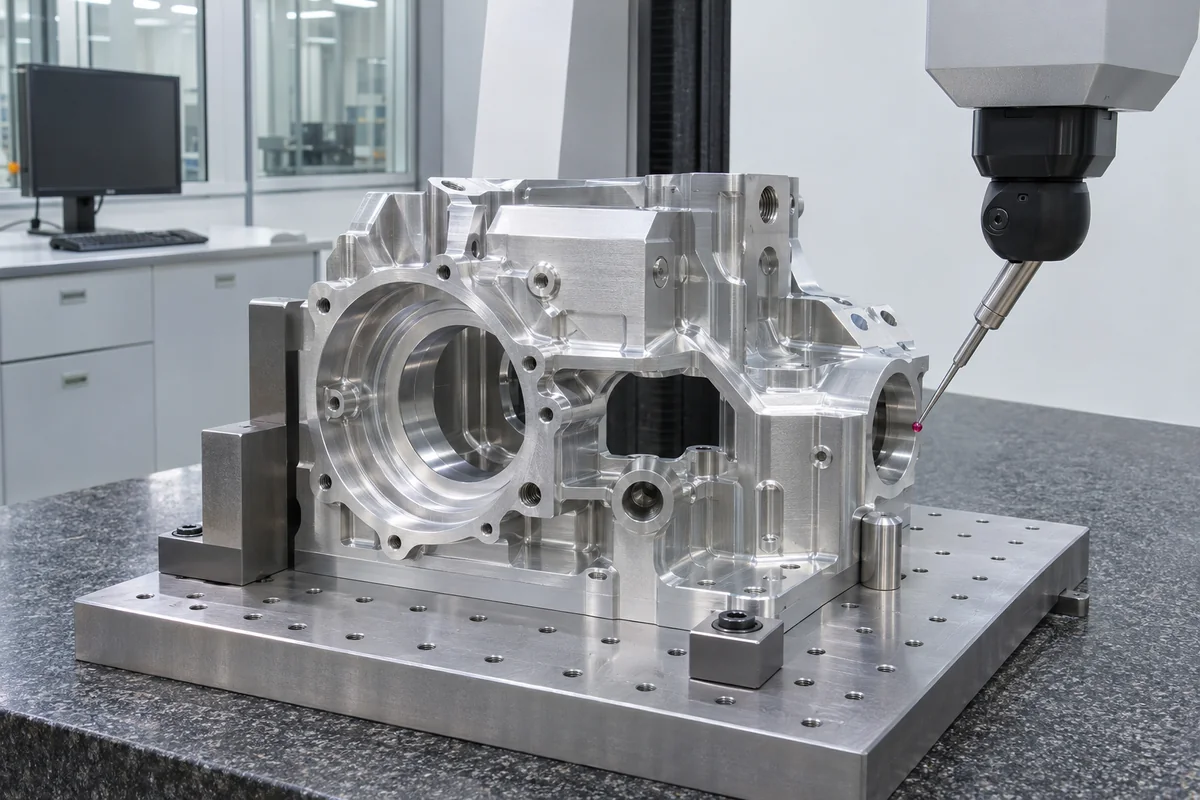
基准是用来建立零件位置和方向的理论参考。A、B、C的字母不仅是名称,还表示建立基准体系的优先顺序:先由主要基准约束最重要的自由度,再由次要和第三基准补充定位。正确选择应从装配接触、功能轴线和定位方式出发,而不是机械地把最大三个面标成A、B、C。
| 控制项目 | 常见风险 | 工程控制重点 |
|---|---|---|
| 主要基准A | 选择不稳定小面导致重复性差 | 优先选择主要装配支承面或功能轴线 |
| 次要基准B | 不能稳定确定零件方向 | 选择与A配合限制转动/平移的侧面或轴线 |
| 第三基准C | 过约束或无法复现 | 用端面、销孔等完成剩余自由度定位 |
| 基准特征质量 | 基准面本身毛刺、翘曲或不连续 | 规定必要形状并在工装上合理模拟 |
| 加工基准 | 与功能基准无联系导致公差累积 | 尽量直接使用或准确转换图纸基准 |
| 检测基准 | 三坐标拟合方式与装配状态不同 | 在检验计划中定义采点、建立顺序与模拟方式 |
零件在设备中由哪个面贴合、哪个止口定心、哪个销孔确定方向,应先在总装中确认。若主要功能是回转,基准A可能是轴线;若主要功能是平面安装,A通常是主要支承面。基准符号应放在能真实形成基准的特征上。
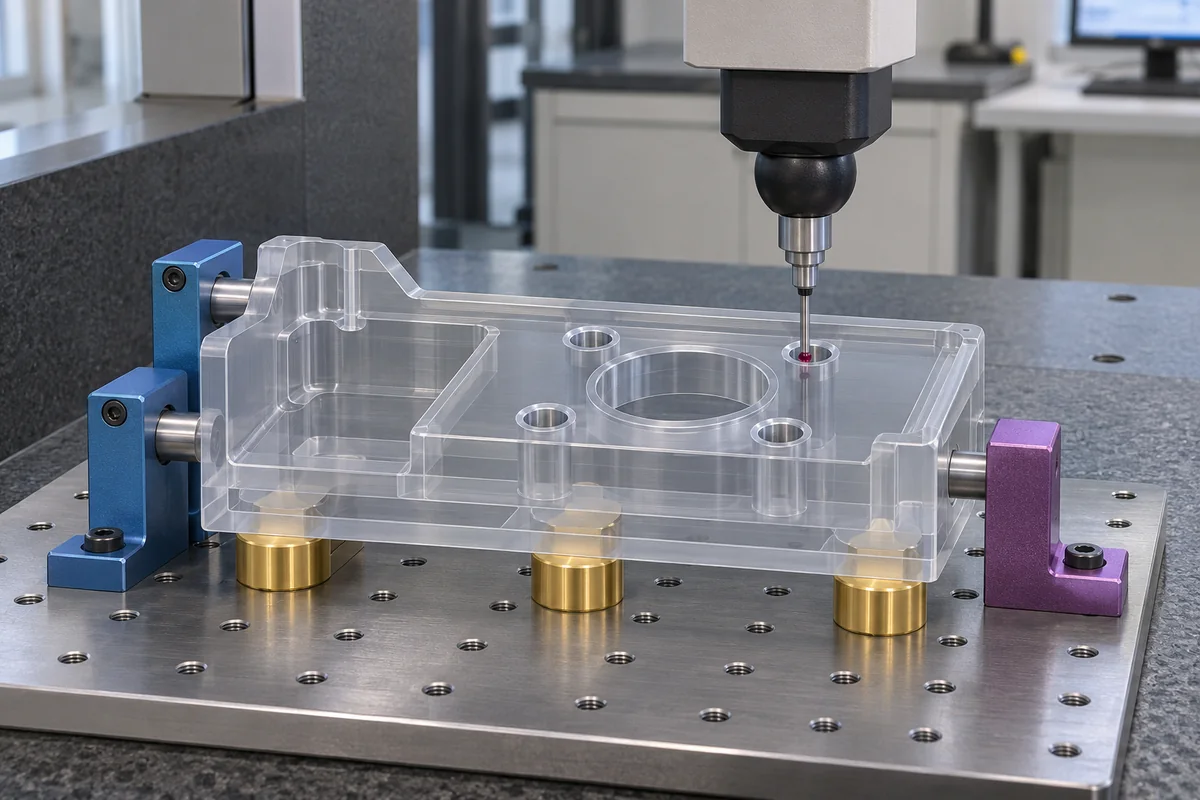
对棱柱类零件,可把主要平面看作三点支承、次要面两点限位、第三面一点限位,以逐步限制六个自由度。但ISO 5459中的基准体系和几何规范更完整,实际设计还可能使用公共基准、基准目标、圆柱轴线或其他组合,不能把3-2-1当作全部规则。
完全统一并非总能实现,但任何基准转换都要有可控制的尺寸链。夹具应稳定复现基准顺序,三坐标也要按图纸要求建立坐标;如果加工用毛坯边、检测用外形、装配用销孔,三者无明确关系,就容易出现“检测合格但装不上”。
不一定。A应是最重要、可稳定复现的功能基准,可能是面、轴线或其他基准特征。
最好尽量一致;无法一致时应设计可靠的基准转换并控制相关误差。
仍需要。基准只建立参考,尺寸和几何公差说明各特征相对基准允许变化多少。
基准选择属于设计意图的重要部分。加工方可从可装夹、可测量和成本角度提出建议,但未经客户确认不应擅自改变基准体系或把方便加工的面替代功能基准。
苏州加非猫精密制造技术有限公司主要承接机器人、自动化设备、科研与实验设备、非标设备与工装、半导体设备、新能源设备、医疗设备及通用机械领域的研发样件和小批量精密零件加工。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合材料、结构、数量、后处理与检测要求评估。可通过联系我们添加微信并提交图纸。
以上资料用于说明通用技术原则。实际材料、尺寸、公差、表面处理、清洁、检测和验收,仍应以客户有效版本图纸、材料规范及双方确认的技术协议为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱