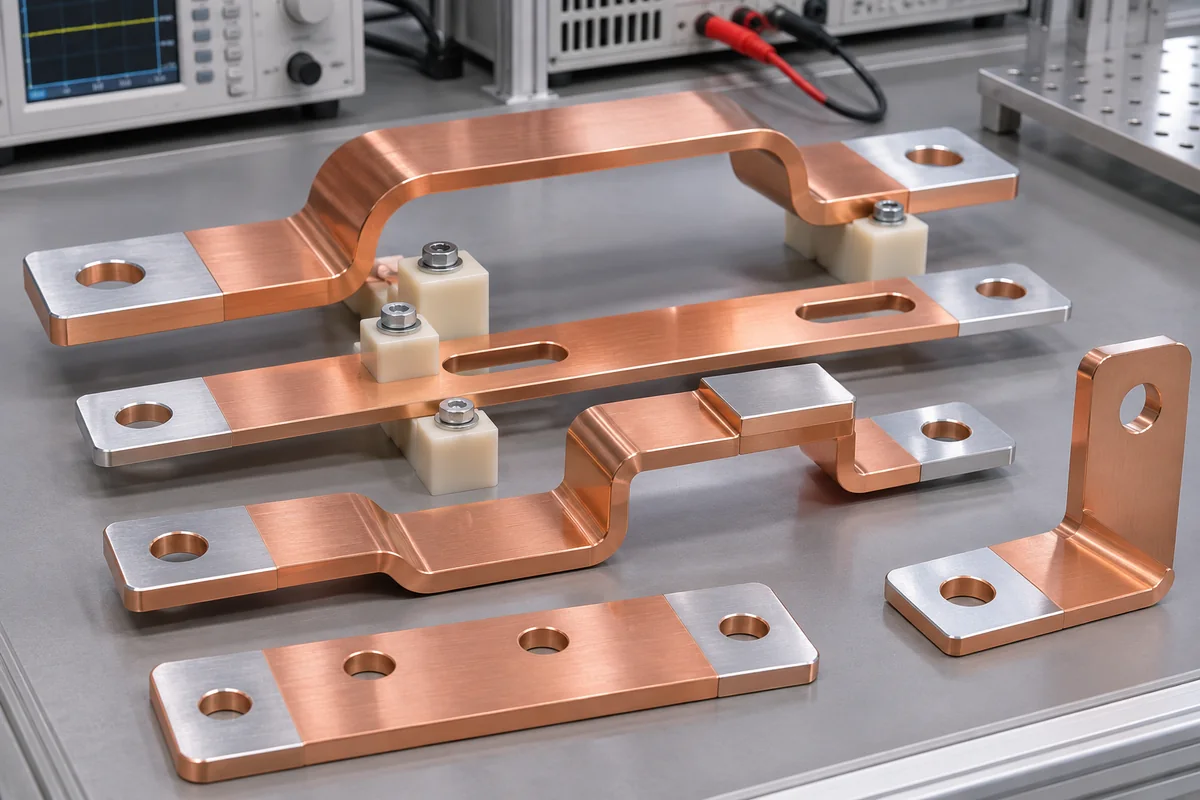
电池包铜排和母排不仅传导电流,还承担模块间的机械连接。铜材较软,切削时容易产生粘刀和毛刺,冲压或折弯后又会回弹;镀镍、镀锡或局部镀层会改变接触面尺寸与表面状态。因此机械图纸要把孔位、接触面、弯曲轮廓和镀层范围清楚区分。
| 控制项目 | 常见风险 | 工程控制重点 |
|---|---|---|
| 材料与状态 | 牌号或硬度不明导致导电、成形和回弹不稳定 | 明确铜牌号、状态、板厚和材料证明 |
| 安装孔位 | 折弯后孔距或孔轴偏移 | 以装配基准控制成形后的最终孔位 |
| 接触面平面度 | 局部翘曲造成接触不均 | 定义功能接触区及自由/锁紧状态 |
| 弯曲轮廓 | 回弹、内R和扭曲影响装配 | 明确内R、角度、基准与成形后检测 |
| 毛刺与边缘 | 锐边损伤绝缘或影响贴合 | 规定毛刺方向、倒钝范围且不得损伤接触面 |
| 镀层 | 厚度、遮蔽和边界不清导致尺寸或接触异常 | 给出镀种、厚度范围、区域和处理后验收 |
安装孔周围不一定全部是有效接触面。图纸应划定接触区、允许的刀纹或划伤、粗糙度以及是否允许镀层边界落在接触区。Copper Development Association资料说明铜排设计涉及材料截面、连接和表面状态,但具体载流、温升和绝缘安全仍应由电气设计确定。
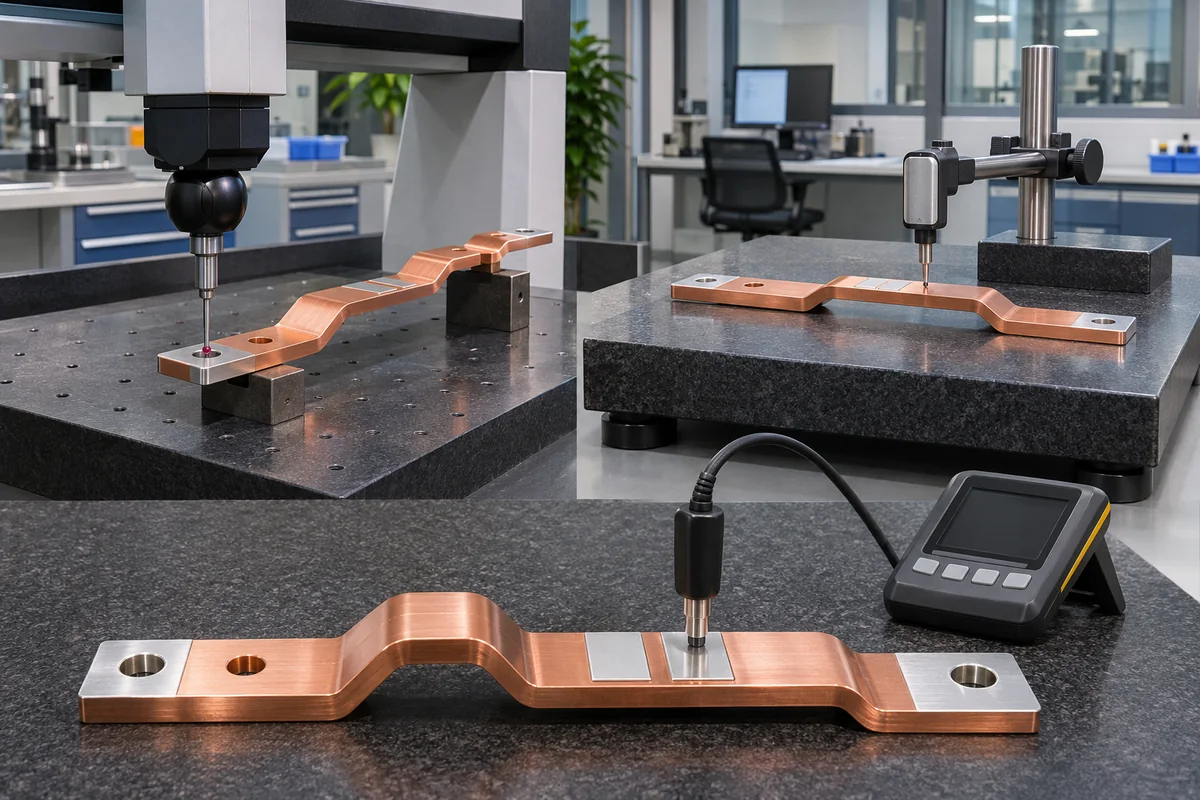
若先钻孔再折弯,材料回弹和模具定位会改变空间孔位;若折弯后再加工,装夹和刀具可达性又会变化。应按总装定义A/B/C基准,标明孔位是在展开状态还是成品状态验收,必要时使用成形检具或三坐标检查。
镀层可能增加局部厚度,也可能在孔口、边缘形成堆积。需要明确镀种、底层、厚度范围、局部或整体处理、遮蔽区、附着力和外观要求,并在处理后复检关键孔与接触面。IEC端子标准可作为系统端子要求的参考,但不应把零件加工合格直接等同于整包电气安全合格。
截面会影响电阻,但载流能力还受材料、温升、散热、频率和连接方式影响,应由电气设计计算验证。
应以图纸规定的最终装配状态为准,过程检测可辅助控制,但不能替代成品验收。
尺寸变化取决于镀层体系、覆盖范围和实际沉积,应由表面处理方案和处理后测量确认。
铜排制造方可按图控制几何、边缘和镀层,但电池包的载流、温升、绝缘和安全合规应由客户系统设计与验证。
苏州加非猫精密制造技术有限公司主要承接机器人、自动化设备、科研与实验设备、非标设备与工装、半导体设备、新能源设备、医疗设备及通用机械领域的研发样件和小批量精密零件加工。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合材料、结构、数量、后处理与检测要求评估。可通过联系我们添加微信并提交图纸。
以上资料用于说明通用技术原则。实际材料、尺寸、公差、表面处理、清洁、检测和验收,仍应以客户有效版本图纸、材料规范及双方确认的技术协议为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱