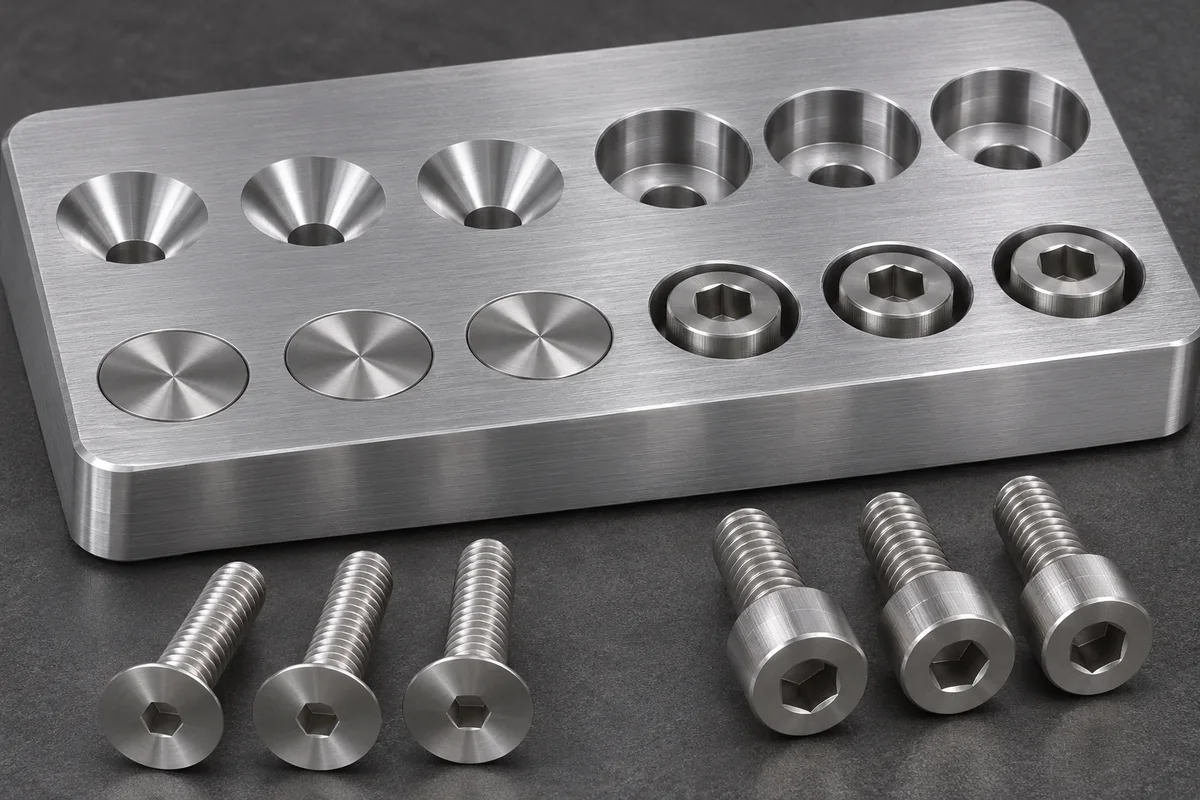
中文图纸中“沉头孔”“沉孔”“锪孔”有时混用,容易造成加工理解错误。通常,沉头孔是与平头螺钉锥面配合的锥形凹座;沉孔或柱形沉孔是圆柱形、带平底的台阶孔,用来容纳圆柱头、内六角螺钉或垫圈。正确标注不仅要给直径,还要给角度或深度、底部形状和螺钉头最终位置。
| 控制项目 | 常见风险 | 工程控制重点 |
|---|---|---|
| 锥形沉头孔 | 角度或大径错误导致螺钉头高低不一 | 按匹配紧固件标准给大径、角度和齐平要求 |
| 圆柱沉孔 | 孔深或底面形状不符导致螺钉头突出 | 给沉孔直径、深度、底部圆角和通孔 |
| 通孔/螺纹孔 | 只标凹座而遗漏贯穿孔功能 | 分别标注底孔、通孔或螺纹规格 |
| 同轴关系 | 凹座偏心后螺钉头单边接触 | 需要时相对通孔或基准控制位置/同轴 |
| 齐平/低于表面 | 只按理论大径无法覆盖螺钉头差异 | 写明装配后允许突出或下沉范围 |
| 表面处理 | 膜层和毛刺改变孔口与头部位置 | 明确处理后验收和孔口去毛刺 |
平头螺钉使用锥形沉头孔,圆柱头或内六角圆柱头螺钉通常使用圆柱沉孔。不同公制、英制或航空紧固件的头部角度、高度和直径不同,不能只凭外观看似相同。图纸应写明紧固件完整标准和规格,或直接完整标注孔座几何。
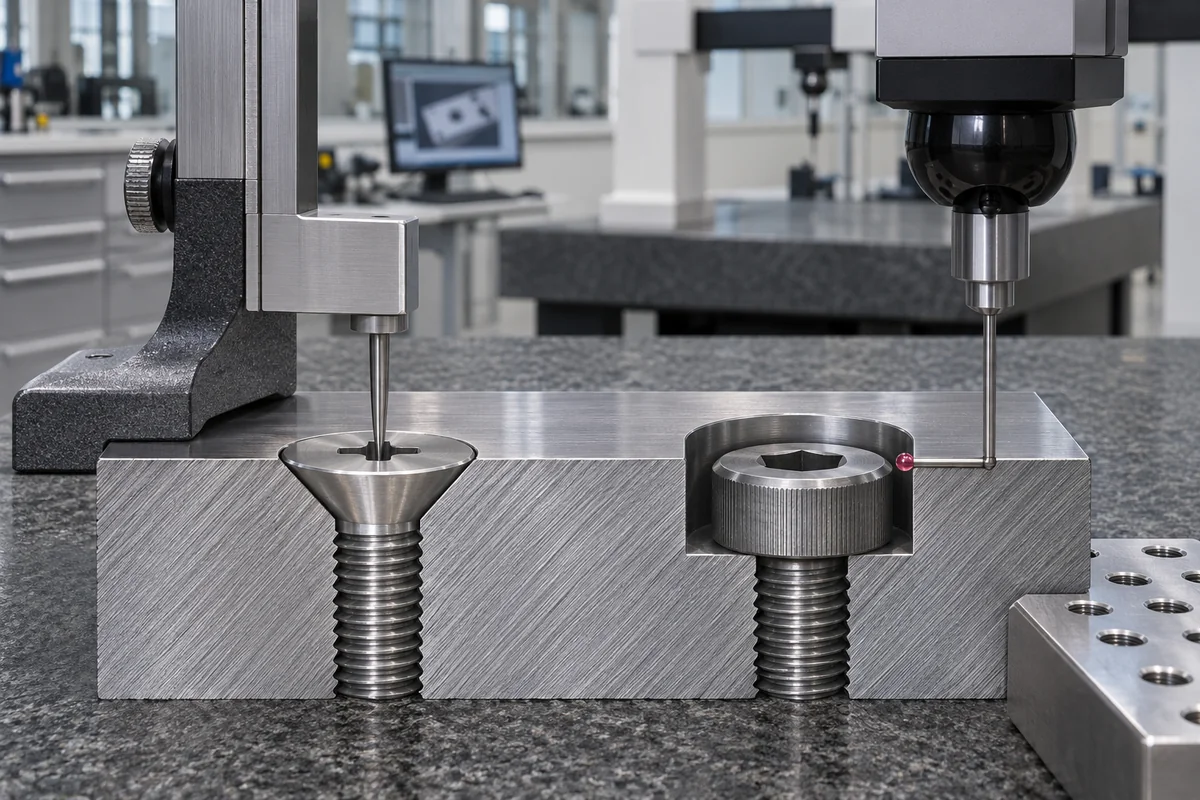
螺钉头尺寸、公差、孔座角度和深度共同决定头部是否齐平。若外表面需要滑动、密封或避免干涉,应直接规定装配后头部相对表面的突出/下沉范围,并说明是否带垫圈、涂层以及锁紧扭矩。对圆柱沉孔则要考虑头部高度、工具空间和底部圆角。
偏心沉头孔会造成锥面单边接触,偏心沉孔可能使螺钉头或套筒干涉。通常可在同一装夹、同一刀具坐标中完成通孔与孔座;高要求时用位置度、轮廓或适合的轴线关系表达,并通过三坐标、影像或专用塞规检查。
不是。常用语境下,沉头孔为锥形,沉孔为圆柱形平底凹座,但图纸仍应完整标注避免术语歧义。
不能。还受角度、深度、螺钉头公差和表面处理影响,重要位置应直接规定齐平范围。
不能完全代替。试装验证装配状态,尺寸和孔位检测用于保证互换性,两者应按风险配合使用。
沉头孔和沉孔的加工成本通常不高,但错误的紧固件标准、角度或深度会直接造成装配返工。询价时最好同时提供孔表和配套紧固件信息。
苏州加非猫精密制造技术有限公司主要承接机器人、自动化设备、科研与实验设备、非标设备与工装、半导体设备、新能源设备、医疗设备及通用机械领域的研发样件和小批量精密零件加工。常规零件加工精度可达到±0.01mm,常规小批量项目加工周期约为5—10天;具体能力、价格和交期需结合材料、结构、数量、后处理与检测要求评估。可通过联系我们添加微信并提交图纸。
以上资料用于说明通用技术原则。实际材料、尺寸、公差、表面处理、清洁、检测和验收,仍应以客户有效版本图纸、材料规范及双方确认的技术协议为准。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱