记录我们完成一款人形机器人6061-T6铝合金上壳的工艺评审、装夹安排、精密孔加工、变形控制、黑色阳极氧化和质量检测过程。
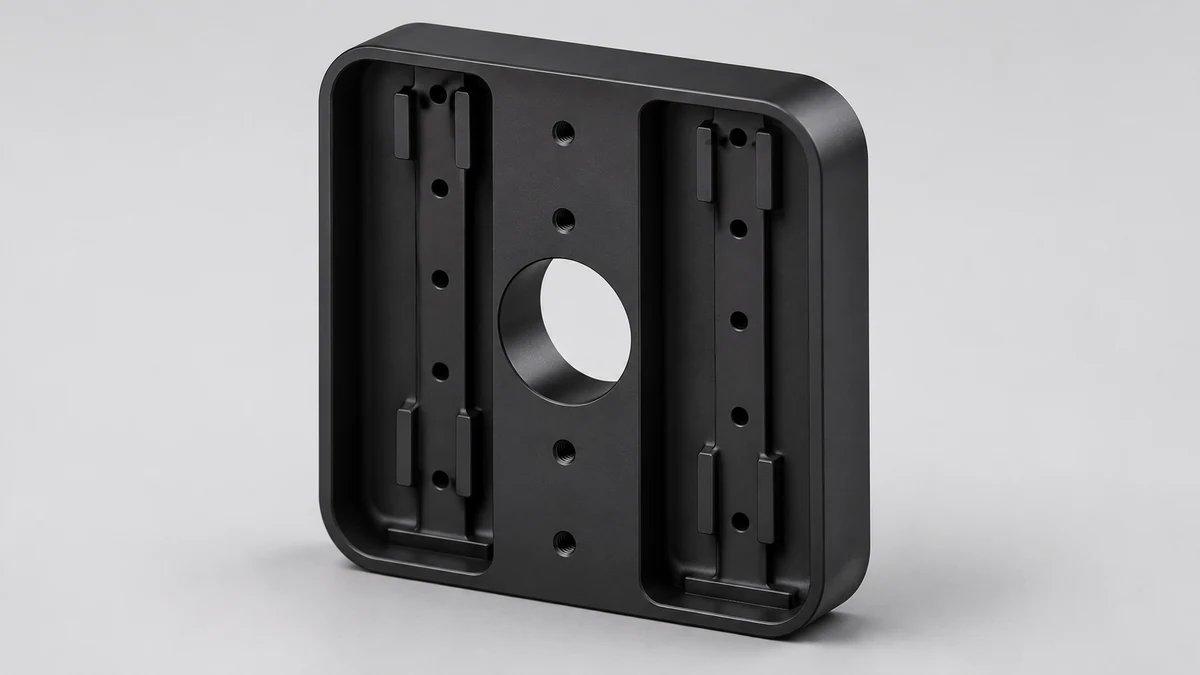
这是一款用于人形机器人的铝合金上壳零件,材料为6061-T6,零件整体尺寸约为80mm级,成品重量约100g。
从外观看,它是一件体积不大的壳体零件,但我们拿到图纸后发现,它并不是简单地把外形和腔体加工出来就可以。
零件内部包含左右对称腔体、中心精密孔、定位孔、多组M3螺纹孔以及多个安装位置。机械加工完成后,还需要进行哑光黑色阳极氧化,并对孔和配合位置进行保护。
为了保护客户信息,本文隐去了机器人型号、客户名称、物料编码和部分完整尺寸。
我们在报价和工艺评审阶段,没有马上按照外形估算加工时间,而是先检查了以下要求:
| 工程师评审项目 | 图纸要求 | 我们关注的问题 |
|---|---|---|
| 材料 | 6061-T6铝合金 | 材料状态、加工变形和阳极氧化效果 |
| 零件结构 | 左右对称腔体和局部薄壁 | 去料后是否发生翘曲 |
| 中心孔 | 单向公差0/+0.05mm | 阳极氧化后尺寸是否变化 |
| 定位孔 | 单向公差0/+0.05mm | 与安装孔系的位置关系 |
| 关键尺寸 | 部分尺寸±0.1mm | 多次装夹是否造成累计误差 |
| 形位要求 | 相对基准A平行度0.1mm | 基准面的加工和检测顺序 |
| 表面粗糙度 | 一般Ra3.2,关键孔Ra1.2 | 中心孔不能只使用普通钻削完成 |
| 表面处理 | 哑光黑色阳极氧化 | 配合孔遮蔽及外观保护 |
| 外观要求 | 不得有毛刺和划伤 | 周转、去毛刺和包装方式 |
| 盐雾要求 | 按图纸进行72小时试验 | 表面处理供应商及报告要求 |
经过评审,我们认为这个零件的主要难点集中在三个方面:
这款上壳的左右两侧都有较大的腔体。如果先把一侧完全加工到尺寸,再加工另一侧,材料去除不均可能导致零件内部应力释放,使外框、基准面或者安装位置产生变形。
因此,我们在安排加工顺序时采用了对称去料的思路:
这种安排的目的不是单纯追求更快,而是尽量减少材料去除不均对成品尺寸的影响。
图纸中的中心孔采用0/+0.05mm单向公差,并要求Ra1.2表面粗糙度。这个位置不仅需要控制孔径,还需要考虑孔与基准面及其他安装孔之间的关系。
我们的处理思路是:
如果只在阳极氧化前测量,而忽略处理后的最终尺寸,可能出现机械加工尺寸合格、表面处理后装配偏紧的问题。
这个上壳包含中心孔、定位孔、M3螺纹通孔、M3螺纹盲孔以及多组安装位置。
这些孔单独看并不复杂,真正需要注意的是它们之间的位置关系。如果每组孔分别以外形边缘找正,或者经过多次基准转换,容易产生累计误差。
因此,我们尽量在统一坐标基准下完成关键孔系。螺纹加工后使用螺纹塞规检查,定位孔和关键孔距则根据图纸要求使用内径量具、高度仪或三坐标进行检测。
这款零件要求哑光黑色阳极氧化,同时明确规定孔和配合位置在表面处理时需要保护。
对于这种机器人壳体,我们在送表面处理前需要确认:
阳极氧化完成后,除了检查颜色是否均匀,还需要复检关键孔、螺纹和配合位置。黑色阳极氧化后的零件在周转过程中也需要单独保护,避免零件之间直接碰撞。
| 检测项目 | 建议检测方式 | 检测目的 |
|---|---|---|
| 中心精密孔 | 内径表或三坐标 | 检查孔径和位置 |
| 定位孔 | 塞规、内径量具 | 保证装配定位 |
| 安装孔距 | 三坐标或高度仪 | 保证内部组件能够安装 |
| 基准平行度 | 三坐标或平台检测 | 保证装配面关系 |
| M3螺纹孔 | 螺纹塞规 | 检查螺纹有效性 |
| 关键孔粗糙度 | 粗糙度仪 | 确认配合表面质量 |
| 阳极氧化外观 | 目视及标准样板 | 检查颜色、划伤和氧化缺陷 |
| 去毛刺状态 | 目视和手感检查 | 防止装配干涉和人员划伤 |
这款人形机器人上壳的单个公差并不属于极端高精度,但它同时包含腔体、精密孔、螺纹孔、形位要求和外观处理。
这类零件真正需要控制的是整个制造链条:
基准怎么建立、材料怎么去除、关键孔什么时候加工、阳极氧化前怎么保护,以及表面处理后如何复检。
如果只关注某一个±0.1mm尺寸,而忽略基准关系、加工顺序和表面处理影响,仍然可能出现单项尺寸合格但最终无法顺利装配的情况。
苏州加非猫精密制造技术有限公司可根据图纸评估人形机器人上壳、关节壳体、电机安装座、传感器支架、末端执行器连接件、法兰、轴套及其他研发样件和小批量精密零件。
如果您有类似零件,可提供:
我们会结合图纸进行工艺评审,并说明关键尺寸、加工风险、检测方式和报价依据。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱