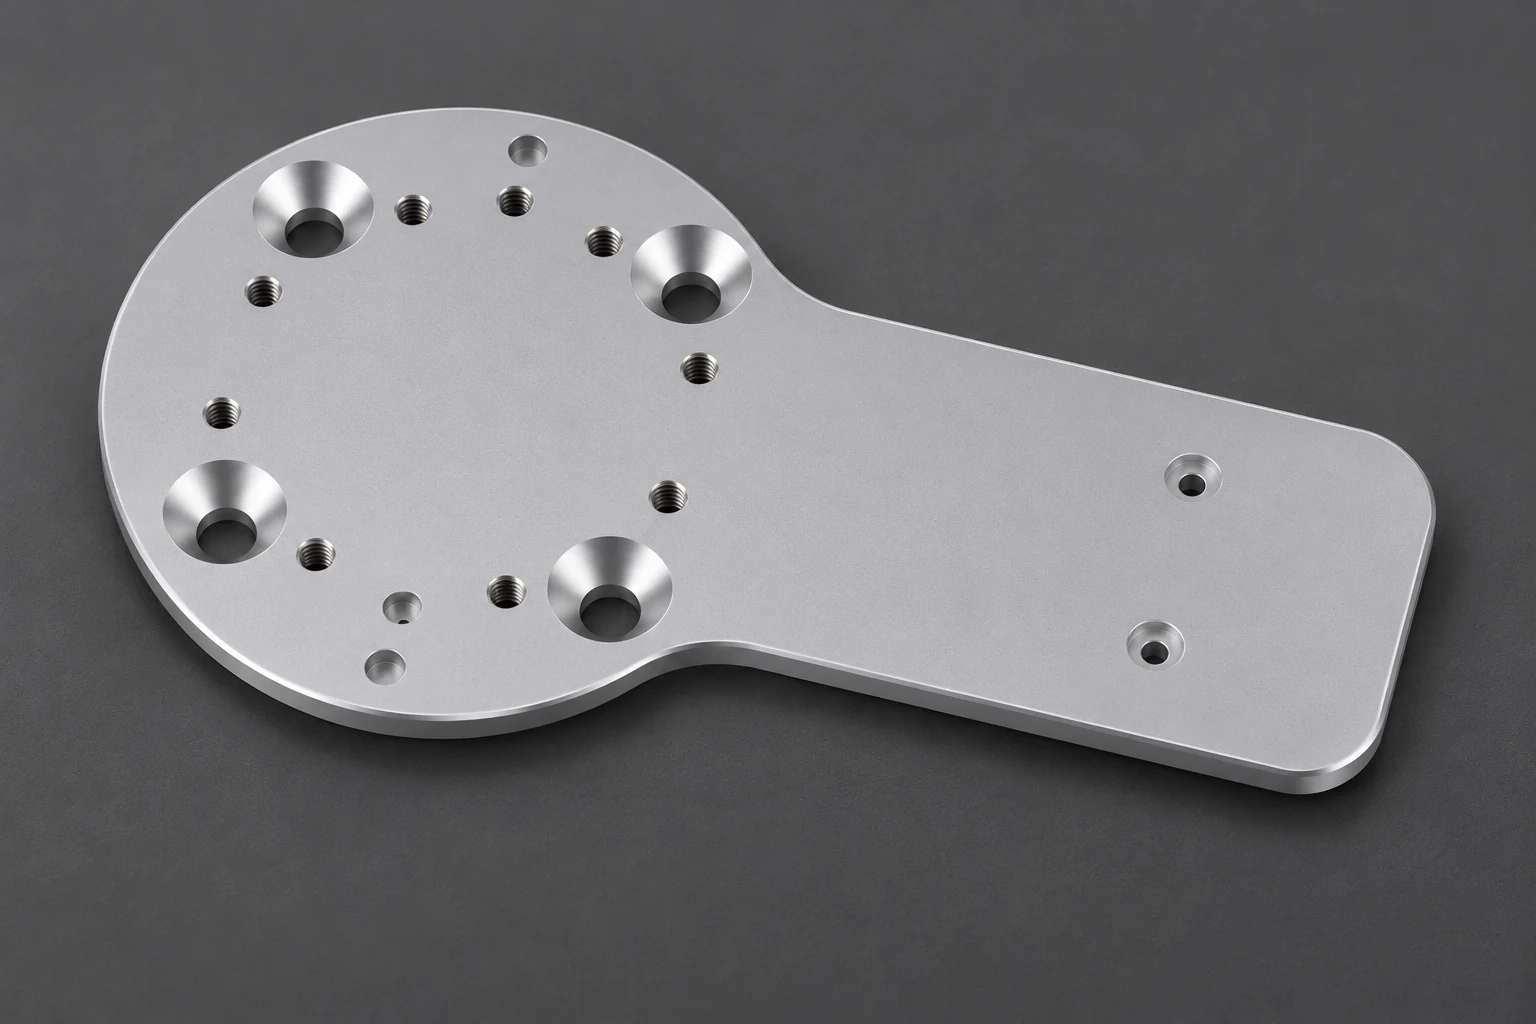
这是我们根据图纸评审的一款人形机器人铝合金转接板,主要用于机器人模块之间的安装与转接。零件材料为6061-T6铝合金,总长119mm,圆形端外径Ø66mm,尾端宽41.5mm,整体厚度3.0mm,图纸重量约0.050kg。机械加工完成后要求进行哑光银色阳极氧化。
它看起来是一块结构简单的薄板,但圆形端集中布置了8个M3通螺纹孔、4个90°沉头孔和2个小孔特征,尾端还有2个背面沉孔。孔的数量多、方向不同,又要避免薄板翘曲和表面划伤,因此加工重点在基准统一、连续支撑、正反面防错和表面处理后的复检。
报价和工艺评审时,我们不会只按外形大小估算加工时间,而是先把薄板结构、圆周孔系、正反面沉孔、阳极氧化和验收条件分别确认。
| 工程评审项目 | 图纸信息 | 加工时关注的问题 |
|---|---|---|
| 材料 | 6061-T6铝合金 | 薄板切削稳定性、孔口毛刺和阳极氧化外观 |
| 主要外形 | 总长119mm,圆形端Ø66mm | 轮廓与孔系中心是否使用统一基准 |
| 厚度 | 3.0mm | 夹紧时是否压弯,松夹后是否回弹 |
| 圆周孔系 | Ø44.0±0.1mm分布圆 | 8个M3孔与沉头孔之间的位置关系 |
| 螺纹孔 | 8-M3螺纹通孔,均布 | 底孔、攻牙、孔口毛刺和氧化后的有效性 |
| 沉头孔 | 4-Ø6.6,90° | 沉头深度一致性、螺钉贴合和薄边剩余厚度 |
| 小孔特征 | 2-Ø3.0并带3.5沉孔特征 | 孔口方向、沉孔状态及与圆周孔系的关系 |
| 尾端孔 | 2-Ø3.2背面沉孔 | 翻面定位后的孔位和沉孔方向不能做反 |
| 一般要求 | GB/T 1804-m,GB/T 1184-1996-K | 未注尺寸和形位公差的验收依据 |
| 表面质量 | Ra3.2,未注倒角0.5×45° | 孔口去毛刺、边缘一致和装配安全 |
| 表面处理 | 哑光银色阳极氧化 | 孔与配合位置保护、色差和处理后复检 |
| 耐蚀要求 | 72小时中性盐雾9级 | 表面处理供应商能力和报告可追溯性 |
综合评审后,这款零件的主要风险不是某一个极小公差,而是3mm薄板、密集孔系、正反面特征和阳极氧化同时叠加。任一工序基准不一致,都可能出现单项尺寸合格但装配关系偏移的问题。
3mm厚的6061-T6板材刚性有限。若只在局部使用较大夹紧力压住,机床上看似平整,松夹后却可能回弹;如果外形一次切断,切削力和材料残余应力也可能让圆形端或长条端产生轻微翘曲。
我们的工艺思路是让零件在主要加工阶段始终获得连续支撑,并把外形完全释放安排在孔系完成之后。小批量加工可使用平面工装板、低凸夹紧点或牺牲板支撑,先检查原材料平面状态,再分步完成轮廓。
精加工前还需要确认零件是否贴合基准面。如果零件本身已经翘曲,直接按夹紧后的状态加工,只能保证装夹状态下的尺寸,不能代表松夹后的真实装配状态。
圆形端以Ø44.0±0.1mm分布圆布置8个M3通螺纹孔,同时配有4个90°沉头孔和2个小孔特征。单个孔并不复杂,真正的难点是让所有孔围绕同一个圆心建立关系。
我们会先用外形圆心或工艺定位孔建立坐标,尽量在一次装夹中完成圆形端的钻孔、沉头和M3底孔加工。M3螺纹可根据数量、孔深和稳定性选择攻丝或螺纹铣削,完成后使用通止规确认。
4个90°沉头孔除了检查孔径,还要看沉头深度是否一致、标准螺钉头是否贴合以及薄板剩余厚度是否足够。沉头过深会削弱局部刚性,过浅则可能使螺钉头高出表面。
尾端的2个Ø3.2孔明确标注为背面沉孔。对于只有3mm厚的零件,孔的正反方向直接决定螺钉头落在哪一侧,不能等到加工现场再凭经验判断。
翻面时,我们会使用已经加工完成的外形和孔作为定位关系,并保留方向防错。程序、工序卡和首件检验记录中都应写清楚沉孔位于哪一面,避免左右或正反镜像。
两孔中心距为20.0±0.1mm,且靠近圆角端。加工后除了测量中心距,还要检查孔到尾端、孔到两侧边的对称关系,确保连接件安装后不会偏斜。
图纸要求哑光银色阳极氧化,并明确孔或配合位置在表面处理时需要保护。阳极氧化不是单纯改变颜色,它还会改变表面状态,并可能影响小螺纹和紧配位置。
送表面处理前,我们会先完成去毛刺和清洁,并确认M3螺纹、沉头孔以及客户指定的配合位置是否需要遮蔽。孔口不能残留卷边或切屑,否则处理完成后更难修复。
处理完成后需要复查颜色均匀性、划伤、碰伤、局部挂具印、螺纹有效性和关键孔状态。图纸还要求按GB/T 2423.18-2021试验方法3完成72小时中性盐雾并达到9级,相关批次需要保留表面处理和试验记录。
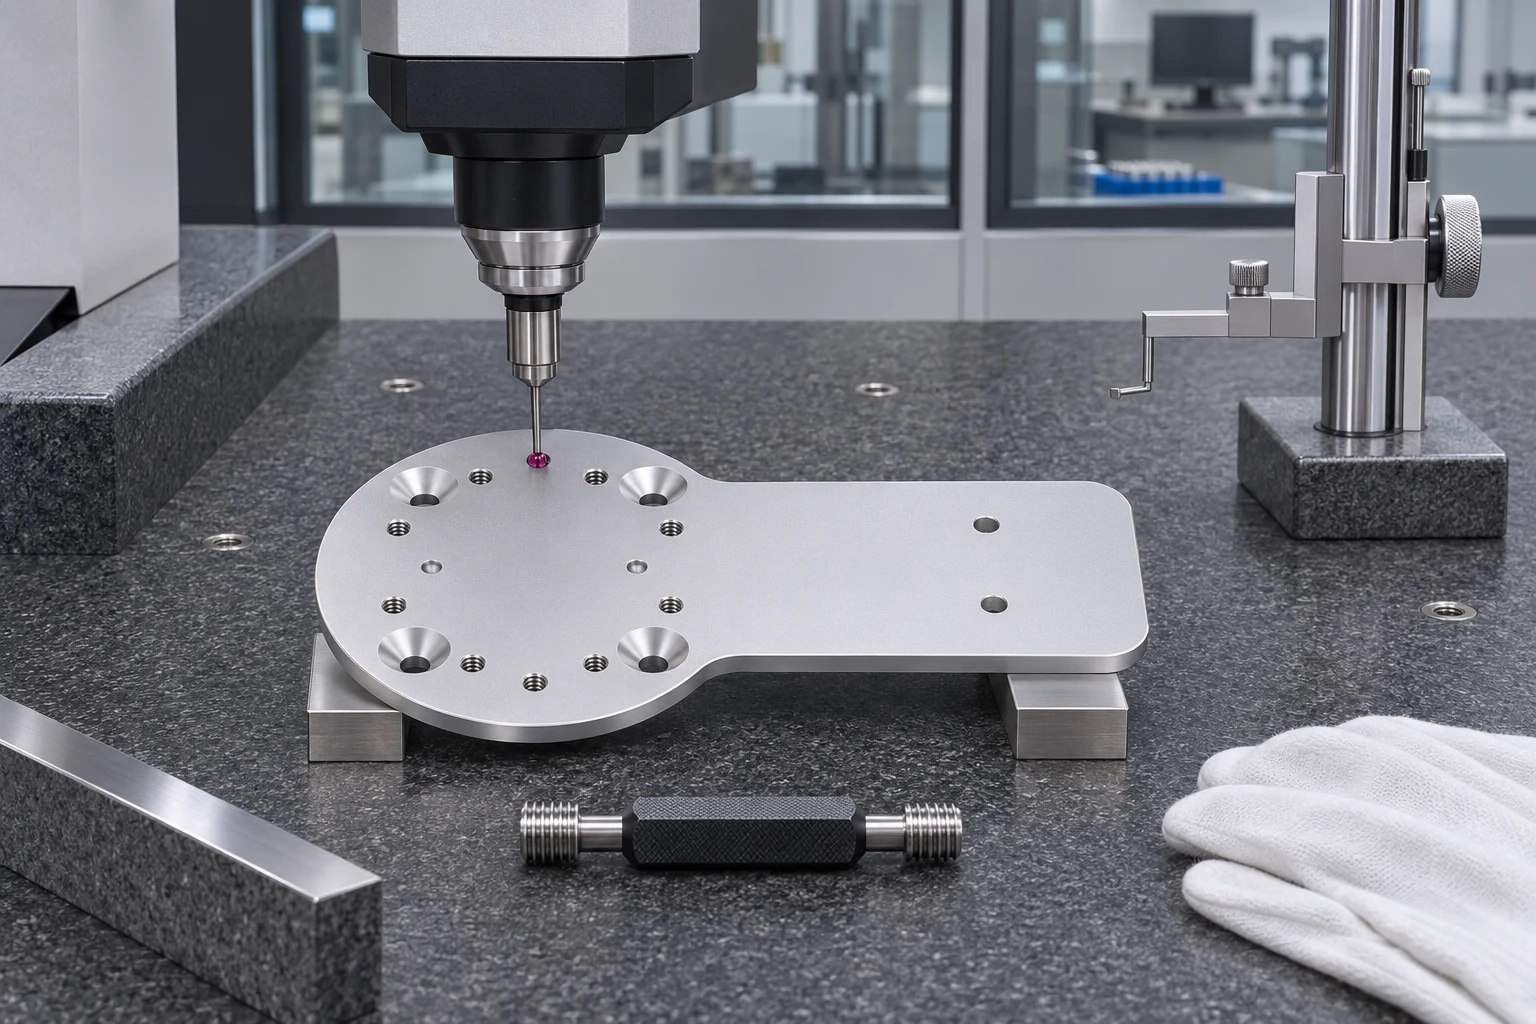
| 检测项目 | 建议检测方式 | 确认目的 |
|---|---|---|
| 总长119mm与外形 | 游标卡尺或影像仪 | 确认模块接口外廓和安装空间 |
| 圆形端Ø66mm | 卡尺、外径量具或影像仪 | 确认外形圆心与孔系基准 |
| 厚度3.0mm | 千分尺多点测量 | 确认板厚一致和局部压伤 |
| Ø44.0±0.1mm分布圆 | 三坐标或影像仪 | 确认8个M3孔围绕同一圆心 |
| 8个M3通螺纹孔 | M3通止规 | 确认螺纹有效长度和氧化后可用性 |
| 4个90°沉头孔 | 沉头规、深度规和标准螺钉 | 确认角度、深度和螺钉贴合 |
| 尾端两孔中心距20.0±0.1mm | 影像仪或三坐标 | 确认背面沉孔与尾端外形关系 |
| 薄板平面状态 | 平台加塞尺或高度仪 | 确认松夹后的真实装配状态 |
| 表面粗糙度与毛刺 | 粗糙度仪、目视和触检 | 满足Ra3.2和无毛刺要求 |
| 阳极氧化外观 | 目视、标准样板和处理记录 | 确认颜色、保护位置及耐蚀要求 |
这款人形机器人转接板没有极端的单项尺寸,但它把薄板、密集孔系、螺纹、正反面沉孔和表面处理集中在一个零件上。真正影响装配的是孔系是否共用一个基准、薄板松夹后是否稳定,以及阳极氧化后螺纹和沉孔是否仍然可用。
对于这类转接件,仅用卡尺抽查外形并不足够。首件阶段应把圆形端孔系、尾端两孔、外形中心和板面状态放在同一个检测方案中。样件试装确认后,再固化程序版本、装夹方向和检测记录,才能稳定转入小批量生产。
苏州加非猫精密制造技术有限公司可承接人形机器人转接板、连接板、安装板、传感器支架、关节壳体及其他研发样件和小批量精密零件。您可以通过联系我们发送图纸,我们会结合实际结构说明装夹方式、加工风险、检测方法、报价和交期。
这款3mm铝合金转接板可以直接用激光切割吗?
激光可以用于部分外形下料,但M3螺纹、90°沉头孔、背面沉孔、孔系位置和外观边缘仍需要CNC精加工与去毛刺。是否采用复合工艺,要根据数量、外观和孔位要求评估。
为什么8个M3孔要在同一基准下加工?
这些孔围绕同一分布圆工作。如果分多次找正,每次坐标转换都会带来累计误差,单个孔可能合格,但整体装配时仍可能出现偏移。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱