多级台阶与翻面基准
Ø52±0.02mm和Ø50±0.02mm分布于不同加工面,需要在双面加工后保持尺寸及轴线关系,翻面定位不能只依赖毛坯外圆。
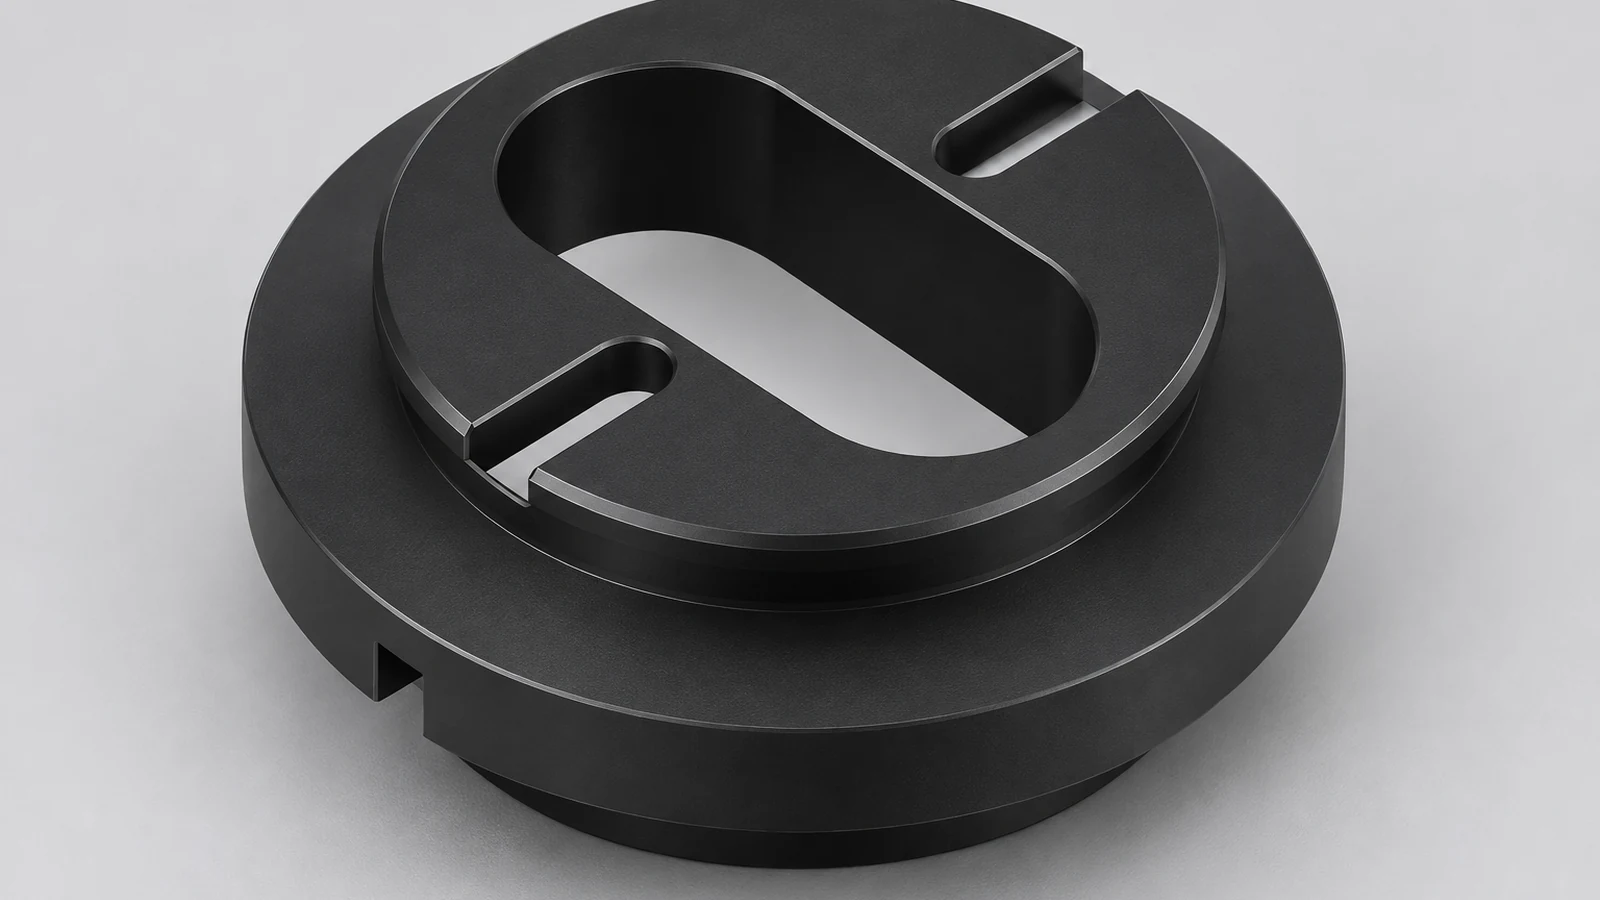 6061铝合金 · 哑光黑色阳极氧化
6061铝合金微调焦装调工装CNC加工,外径Ø68mm、总高23mm,关键台阶公差±0.02mm,平面度0.015mm,哑光黑色阳极氧化。
| 参数项目 | 规格要求 | 加工控制重点 |
|---|---|---|
| 零件用途 | 微调焦装调工装 | 定位面、腰形孔、径向槽及顶柱共同保证装调重复性 |
| 主体材料 | 6061铝合金 | 兼顾可加工性、轻量化、尺寸稳定性和阳极氧化外观 |
| 主要尺寸 | 外径Ø68mm,总高23mm | 双面装夹后的外圆、总高和台阶关系 |
| 精密台阶 | Ø52±0.02mm、Ø50±0.02mm | 控制翻面加工后的同轴关系及最终尺寸 |
| 径向槽 | 2处4mm槽、2处5.6mm槽;+0.04/+0.01mm | 按精密槽处理,控制刀具补偿、槽宽和毛刺 |
| 形位要求 | 平面度0.015mm;对基准A平行度0.01mm | 控制基准建立、翻面定位、夹紧力和检测方式 |
| 表面粗糙度 | 全部Ra1.6 | 锥面、定位面和腰形孔轮廓保持稳定精加工状态 |
| 装配要求 | 4个紧配顶柱 | 控制配合孔、压装顺序、装配高度及阳极遮蔽 |
| 表面处理 | 哑光黑色普通阳极氧化 | 保护关键配合位置,控制色差、碰伤并进行处理后复检 |
这款微调焦装调工装属于通用机械零件中的精密工装类零件,主体采用6061铝合金。零件外径约Ø68mm、总高23mm,包含多级圆柱台阶、锥面、腰形孔、径向精密槽及4个顶柱配合位置。
该零件的控制重点不是单一尺寸,而是基准面、精密台阶、径向槽和顶柱装配之间的相互关系。加工时需兼顾双面装夹后的同轴关系、平面度和平行度,并提前考虑阳极氧化对紧配位置的影响。
Ø52±0.02mm和Ø50±0.02mm分布于不同加工面,需要在双面加工后保持尺寸及轴线关系,翻面定位不能只依赖毛坯外圆。
4mm和5.6mm槽采用+0.04/+0.01mm单向公差,需要结合刀具实测值进行补偿,并控制槽口毛刺。
平面度0.015mm、平行度0.01mm对夹紧力较敏感,精加工前需要重新确认基准面的稳定性。
顶柱配合孔需明确遮蔽或预留方案,表面处理后复检再压装,避免孔径变化导致过紧或松动。
确认基准A、关键台阶、槽宽、配合孔及阳极氧化遮蔽范围。
对称去除主要余量,关键表面保留精加工量,降低翻面后的变形风险。
在稳定基准下完成外圆、总高、台阶、锥面及腰形孔轮廓。
通过刀具实测与补偿控制槽宽,并完成4个顶柱配合孔。
保护关键配合位置,完成哑光黑色阳极氧化后压装顶柱。
复检尺寸、形位、粗糙度和外观,单件隔离包装避免碰伤。
| 检测项目 | 建议检测方式 | 检测目的 |
|---|---|---|
| 外径、总高及台阶尺寸 | 千分尺、高度仪、三坐标 | 确认双面加工后的尺寸链 |
| 平面度0.015mm | 三坐标或精密平台 | 确认基准面的稳定性 |
| 对基准A平行度0.01mm | 三坐标 | 确认装调相关表面的位置关系 |
| 4mm、5.6mm径向槽 | 三坐标、量块或专用检具 | 确认槽宽与分布位置 |
| Ra1.6表面粗糙度 | 粗糙度仪 | 确认定位面与轮廓精加工质量 |
| 顶柱压装与阳极外观 | 高度仪、目视及标准样板 | 确认装配高度、色差及磕碰 |
为了更快完成工艺评估与报价,建议同时提供以下资料:
苏州加非猫精密制造技术有限公司可承接精密工装、光学装调治具、科研实验设备零件、自动化设备治具、非标定位件及其他研发样件和小批量精密零件。
发送2D工程图、3D模型、材料、数量、关键公差、表面处理和期望交期,我们根据实际结构进行评估。
180-5185-7059
图纸报价咨询
扫码添加微信
备注"公司+姓名"
qiancj@laitujia.com
邮箱